
Teng Yang Company ile iletişime geçin


Ağustos 2026’da güncellendi · Endüstriyel satın almacı ve dönüştürme kılavuzu
TPU levha ve TPU film arasındaki seçim, ürün formu seçimidir: TPU levha ve TPU film aynı termoplastik poliüretan ürün sınıfından üretilebilir; belirleyici fark çoğu zaman malzemenin nasıl boyutlandırıldığı, sunulduğu ve elleçlendiğidir. Kimyasal yapı, kalınlık, tolerans ve doğrulama koşulları uygun olduktan sonra sürekli ve gerilim kontrollü prosesler için rulo film, tek tek besleme veya düz parça elleçleme içinse kesilmiş levha kullanın.
Doğrudan yanıt: Yalnızca “film” veya “levha” ifadelerine dayanarak bir teklifi onaylamayın. Yedi alanı kesinleştirin: ürün sınıfı, nominal kalınlık ve yöntem, tolerans, genişlik/uzunluk, teslimat şekli, dönüştürme prosesi ve doğrulama partisi. Alanlardan herhangi biri değişirse ürün formları henüz eş değer değildir.
Kısaca: Ürün formunun adı bir yönlendirme ipucudur, kabul kriteri değildir. Sarım, ayırıcı, düzlük, bloklaşma, fire ve ürün değişimi dâhil olmak üzere makinede kullanılabilir malzemeyi karşılaştırın. Ardından yalnızca elle kesilmiş bir numuneyi değil, üretimi temsil eden teslimat şeklini test edin.
Bir bakışta TPU levha ve TPU film

Aynı TPU formülasyonu ince ve esnek malzeme olarak ekstrüde edilebilir, ruloya sarılabilir, istenen genişlikte dilimlenebilir ve daha sonra parçalara kesilebilir. Başka bir tedarikçi kesilmiş parçaları “levha” olarak adlandırabilir. Daha kalın bir ürün sınıfı da baştan itibaren düz biçimde satılabilir. Bu nedenle yalnızca ad, malzeme özdeşliğini veya prosese uygunluğu kanıtlayamaz.
| Karar faktörü | Rulo filmin genellikle daha iyi başlangıç seçeneği olduğu durum | Kesilmiş levhanın genellikle daha iyi başlangıç seçeneği olduğu durum | Şunu varsaymayın |
|---|---|---|---|
| Malzeme besleme | Sürekli çözme, laminasyon, kaplama veya otomatik kesim | Elle besleme, fikstürler, prototipler veya tekil parçalar | Her iki ürün formu da besleme denemesi yapılmadan çalışır |
| Satın alma ölçüleri | Kalınlık, genişlik, rulo uzunluğu, masura, sarım ve ayırıcı | Kalınlık, genişlik, uzunluk, düzlük, ara kâğıt ve paket adedi | “Levha” evrensel bir kalınlığı ifade eder |
| Başlıca elleçleme riski | Bloklaşma, teleskopik kayma, esneme, kırışıklıklar ve malzeme şeridi takibi | Kıvrılma, istifte bloklaşma, kenar hasarı ve kayıt kayması | Ruloyu kesmek ürün formundan kaynaklanan tüm riskleri ortadan kaldırır |
| Ekonomi | Sürekli yüksek hacimde elleçlemeyi azaltabilir | Tekil talepte işletme içi dilimleme veya kesim ihtiyacını ortadan kaldırabilir | Kilogram başına en düşük fiyat, en düşük parça maliyetini sağlar |
| Arama dili tuzağı | “TPU film ve levha” veya “TPU levha rulosu” | “TPU levha 0.5 mm” veya başka bir kalınlık ifadesi | Her arama ifadesi eksiksiz bir satın alma spesifikasyonudur |
ASTM D882-26, bu deney yöntemi kapsamında nominal kalınlığı 0.25 mm’den fazla olmayan levhalar için “film” ifadesini isteğe bağlı bir terim olarak kullanır. Bu, yararlı bir terminoloji notudur; evrensel bir ticari adlandırma kuralı değildir. Satın almacılar, teknik resim ve satın alma siparişinde sayısal kalınlığı ve gerekli rulo veya kesilmiş düz teslimat şeklini belirtmelidir.
Proje öncelikle malzemenin temel özelliklerini gerektiriyorsa TPU malzeme kimliğini teslimat şeklinden ayırın. Güncel ürün sınıfları ve tedarikçinin sorumluluğundaki kabiliyet alanları için hangi Teng Yang ürün sınıflarının rulo veya kesilmiş biçimde teklif edilebildiğini kontrol edin. Bu kılavuz yalnızca teslimat şekli kararına odaklanır.
Tedarikçiler film, levha, rulo malzeme ve kesilmiş parçalarla neyi kasteder?
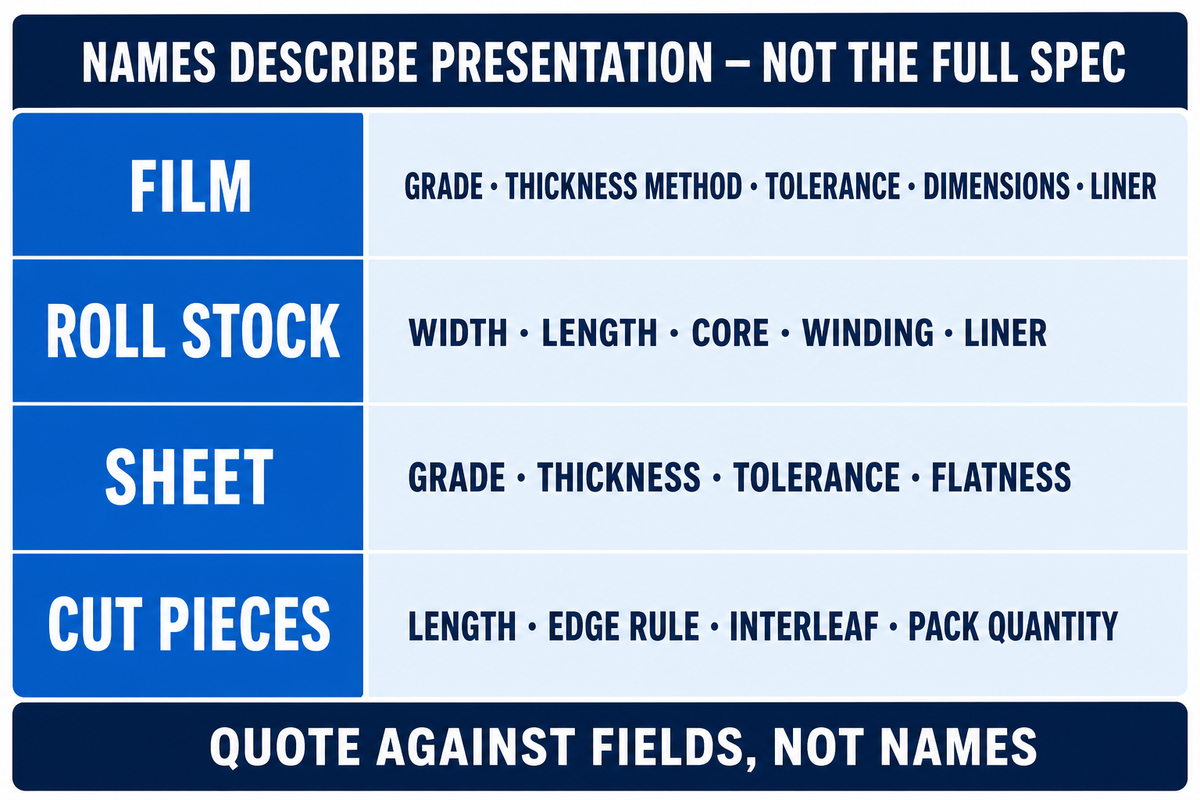
Dört ifade çoğu zaman birbiriyle örtüşen ürünleri tanımlar. Film genellikle esnek ve nispeten ince malzemeyi ifade eder. Levha çoğunlukla daha kalın veya düz bir parçayı ifade eder. Rulo malzeme teslimat şeklini daha açık tanımlar: bir masuraya sarılmış malzeme. Kesilmiş parçalar, dönüştürücünün malzemeyi belirtilen ölçülerde boyuna veya enine kestiğini ifade eder. Bu ifadelerin hiçbiri kimyasal yapıyı, sertliği, yüzeyi, toleransı veya taşıyıcıyı belirlemez.
Rulo tanımı
Kullanılabilir genişliği, rulo uzunluğunu veya kütle esasını, masura iç çapını, sarım yönünü, ek yeri kuralını, ayırıcıyı ve azami dış çapı belirtin.
Kesilmiş parça tanımı
Genişliği, uzunluğu, diklik veya kenar toleransını, düzlük veya kıvrılma kuralını, ara kâğıdı, istif yönünü ve paket adedini belirtin.
Ortak tanım
Tam ürün sınıfını, kalınlık yöntemini ve toleransını, sertliği, yüzeyi, rengi, parti kimliğini, depolama koşullarını ve gerekli belgeleri belirtin.
TPU film kalınlığı nasıl belirtilir?
Nominal değeri, birimleri, toleransı, ölçüm yöntemini, numune alma konumlarını ve koşullandırmayı kullanın. Yön önemliyse makine yönünü ve enine yönü kaydedin. Yalnızca “0.20 mm” yazan bir sertifika, giriş kalite kontrolüne bunun hedef değer, yuvarlanmış katalog değeri veya kabul sınırı olup olmadığını bildirmez.
Pratik karşılığı basittir: tedarikçilerden adlara göre değil, alanlara göre teklif vermelerini isteyin. Onaylı ürün sınıfından üretilmiş rulo malzeme geçerli kesilmiş levhalara dönüştürülebilir, ancak kesme, istifleme ve ambalajlama işlemleri yeni kenar, düzlük ve bloklaşma koşulları doğurur. Benzer şekilde düz bir numune, tam rulonun sorunsuz biçimde çözüleceğini, izleneceğini veya lamine edileceğini kanıtlamaz.
Teklif standardizasyonu örneği: “Şeffaf TPU levha” karşılaştırma için fazla belirsizdir. Bunun yerine kontrollü bir satır şöyle olabilir: “onaylı termoplastik poliüretan film ürün sınıfı; üzerinde anlaşılmış ±0.02 mm toleransla 0.20 mm nominal kalınlık; 600 mm kullanılabilir genişlik; 50 m rulo uzunluğu; 76 mm masura; üzerinde anlaşılmış optik berraklığa sahip şeffaf yüzey; ayırıcı ve sarım yönü belirtilmiş.” Kesilmiş ürün formu seçeneğinde rulo uzunluğu, masura ve sarımın yerini tam parça uzunluğu, düzlük, yön, ara kâğıt ve paket adedi alır. Bu ölçüler eksiksiz alan yapısını gösterir; Teng Yang katalog sınırları değildir.
Kalınlık, tolerans ve düzlük: İlk ürün formu dengesi

Kalınlık kontrolü, film veya levha adlandırmasından önce önem taşır. Kalınlık; malzeme kullanımını, rijitliği, ısı transferini ve parça düzeyindeki bazı mekanik yük tepkilerini etkilerken değişkenlik; kayıt ayarını, laminasyon basıncını veya şekillendirilmiş geometrinin düzenini bozabilir. Satın almacı neyin nerede ölçüleceğini belirtmelidir.
- Nominal kalınlık: birimleriyle birlikte tasarım hedefi.
- Kabul toleransı: çift taraflı sınırlar, tek taraflı sınırlar veya belirtilmiş bir aralık.
- Ölçüm yöntemi: cihaz prensibi, geçerli olduğunda ölçüm ayağı basıncı, koşullandırma ve ölçüm sayısı.
- Numune alma planı: genişlik boyunca, uzunluk yönünde ve rulo veya levha istifi bazında.
- Yön kaydı: proses değişkenliğinin önemli olduğu durumlarda makine yönündeki ve enine yöndeki konumlar.
ISO 4593:1993, plastik film ve levhaların mekanik taramayla kalınlık ölçümünü açıklar. ASTM D8136-24, giriş kalite kontrolü ve alıcı–satıcı iletişimi için yararlı makine yönü ve enine yön bilgileri dâhil olmak üzere plastik film kalınlığını ve değişkenliğini ele alır. Yöntemin kapsamı satın alma toleransını belirlemez; tarafların yine de bu tolerans üzerinde anlaşması gerekir.
Çekme deneyi yöntemleri adlandırma kuralı olarak kullanılmamalıdır. ISO 527-3:2018, kalınlığı 1 mm’den az olan film ve levhaların çekme deneyi koşullarını kapsar; ASTM D882 ise kendi kapsamındaki ince plastik levhalara uygulanır. “1 mm’den az” ifadesi bir deney yöntemi aralığını tanımlar; satın almacıların filmi levha olarak yeniden adlandırmasını gerektiren evrensel bir sınırı değil.
Yaygın spesifikasyon hatası: Teknik resimde “TPU levha, 0.3 mm” yazarken teklifte “TPU film, 0.30 mm rulo” yazması. Adlar farklıdır ancak asıl açık sorular ürün sınıfı, tolerans, yöntem, genişlik, sarım, ayırıcı, kesim sonrası düzlük ve satın almacının ekipmanında doğrulamadır.
Daha ayrıntılı bir sertifika ve yöntem kontrol listesi için teklif edilen her özelliği deney yöntemi ve kanıtıyla eşleştirin.
Elleçleme ve dönüştürme: Çözme, laminasyon, kalıpla kesim veya termoform

Ambalajdan bitmiş parçaya uzanan fiziksel rotaya en uygun teslimat şeklini kullanın. Rulo malzeme gereksiz elle beslemeyi ortadan kaldırabilir ancak gerilim, takip ve sarım kontrolü güçlükleri doğurur. Kesilmiş levhalar tekil adımları azaltabilir ancak düz biçimde depolanmaları ve yönlerinin tutarlı olması gerekir.
| Proses | Tercih edilen başlangıç ürün formu | Doğrulanacak hususlar | İstisna |
|---|---|---|---|
| Sürekli laminasyon | Rulo | Çözme gerilimi, malzeme şeridi takibi, ek yeri kuralı, ayırıcının ayrılması ve termal tepki | Kısa üretim serilerinde önceden kesilmiş setler avantajlı olabilir |
| Otomatik kalıpla kesim | Rulo veya indekslemeli levha | Kayıt ayarı, esneme, yerleşim, ayırıcı ve atıkların uzaklaştırılması | Fikstür geometrisi düz taslaklar gerektirebilir |
| Elle montaj veya prototip | Kesilmiş parça | Düzlük, tanımlama, yön ve kenar durumu | Küçük bir rulo gelecekteki üretimi daha iyi temsil edebilir |
| Termoform veya fikstüre besleme | Kesilmiş levha veya taslak | Isıtma homojenliği, sarkma, yön, büzülme ve sıkıştırma alanı | Yüksek hacimli hatlar taslakları rulodan besleyebilir |
Bitişik katmanlar arasındaki istenmeyen yapışma olan bloklaşma, satın alma düzeyinde kontrol gerektirir. ASTM D3354-21, plastik filmde bloklaşmayı açıklar ve temas, basınç ile sıcaklığı ilgili koşullar olarak tanımlar. Bir rulonun sarımları arasında bloklaşma oluşabileceği gibi kesilmiş bir istifte yüzeyler arasında da bloklaşma oluşabilir. Ayırıcı, ara kâğıt, yüzey işlemi, sarım basıncı, depolama sıcaklığı ve süresi elleçlemeyi etkiler. Tanımlanmış bir ambalajlama sistemi isteyin ve bunu gerçekçi depolama sonrasında test edin.
Yüksek ölçüde uzayabilen TPU, rulodan ruloya elleçlemede de güçlük yaratabilir. Bitmiş parçada iyi esnekliğe sahip bir malzemenin boyutsal olarak kararlı bir malzeme şeridi gibi davranacağını varsaymayın. Çözme gerilimini, ivmeyi, yönlendirmeyi ve sıkıştırma silindiri koşullarını deneyin. Yön veya boyutsal tepki kesimi ya da şekillendirmeyi etkileyebilecekse makine yönünü işaretleyin. Elle beslenen bir levha bu değişkenleri gizleyebilir; üretim rulosu ise ortaya çıkarır.
Dayanımı ve kullanım ömrünü yine kimyasal yapı belirler

Teslimat şekli, kimyasal yapı uyumsuzluğunu telafi edemez. TPU’nun en az iki ayrı seçim boyutu vardır: yumuşak segment polyester, polieter veya polikarbonat esaslı olabilirken diizosiyanat ailesi alifatik veya aromatik olabilir. Bu nedenle bir ürün sınıfı her iki eksende de tanımlanabilir; örneğin polieter esaslı ve alifatik. Bu terimleri birbirine rakip tanımlar olarak değerlendirmek yararlı bilgilerin kaybolmasına neden olur.
| Gereklilik | Ürün formunun etkileyebileceği husus | Ürün formunun belirleyemeyeceği husus |
|---|---|---|
| Islak veya hidrolitik ortam etkisi | Ek yeri sayısı ve elleçleme hasarı | Bir ürün sınıfının hidroliz dayanımı |
| Ultraviyole ve renk kararlılığı | Yüzeyin maruz kalması ve koruyucu ambalaj | Alifatik veya aromatik yapı tepkisi ya da katkı maddesi performansı |
| Yağ, kimyasal madde veya aşınmaya maruz kullanım | Parça kalınlığı ve değiştirilebilir geometri | Uyumluluk, maruziyet sonrası özellik koruma veya aşınma hızı |
| Düşük sıcaklıkta bükülme | Kesit geometrisi | Ürün sınıfına özgü geçiş ve çevrimsel dayanıklılık |
Hakemli TPU formülasyonu incelemesi, polieter, polyester ve polikarbonat diolleri alifatik ve aromatik diizosiyanatlardan ayrı olarak açıklar. Bu, sınıflandırmayı destekler ancak adı belirtilmemiş ticari bir ürün sınıfının kullanım ömrünü öngörmez. Önce teslimat şeklini seçmeden kullanım koşullarına uygun TPU kimyasal yapısını seçin, ardından rulo veya kesilmiş ürün onayından önce tam ürün sınıfını değerlendirin.
Tedarikte birbirine indirgenmemesi gereken malzeme terimleri
TPU bir poliüretan film malzemesidir ancak “PU” tek başına başka poliüretan katman yapılarını da tanımlayabilir. Tek bir özellik kümesi değil, çok yönlü bir polimer ailesidir. Aşağıdaki tablo, ilişkili terimlerin fark edilmeden birbirinin yerine kullanılmasını önler.
| Malzeme türü veya terim | Neden rulo veya levha seçimini belirlemez? | Satın almacının netleştirmesi gereken husus |
|---|---|---|
| Polieter TPU filmler | Yumuşak segmentin kimliği teslimat şeklini belirtmez | Tam ürün sınıfı, ıslak kullanım deneyi ve ürün formu |
| Polikaprolakton TPU | Kimyasal yapı tanımı sarımı veya düzlüğü belirlemez | Ticari ürün sınıfı ve doğrulanmış özellik verileri |
| Aromatik veya alifatik TPU | Diizosiyanat ailesi, rulo veya levha teslimat şeklinden ayrı bir unsurdur | Renk kararlılığı, maruziyet ve tam formülasyon |
| PVC film | Polivinil klorür farklı bir polimer ailesidir | Ürün formundaki benzerliğe dayanarak ikame etmeyin |
| Polietilen film | Benzer görünüm veya yoğunluk ifadeleri TPU davranışını kanıtlamaz | Malzeme kimliği ve deney yöntemi |
| Nefes alabilen veya su geçirmez film | Bunlar ürün formu tanımları değil, performans iddialarıdır | Nem dayanımı veya suya dayanım deney koşulları |
| Koruyucu filmler | Kullanım etiketi, tokluğu veya yırtılma dayanımını belirlemez | Yüzey, mekanik yük, bükülme ve aşınma deneyleri |
| Baskı, sızdırmazlık veya yapışma ürün sınıfı | Proses iddiaları işleme ve substrata bağlı olabilir | Belirtilen bir yönteme göre mürekkep, sızdırmazlık veya yapışma özellikleri |
| Otomotiv, kumaş veya köpük ürün sınıfı | Sektör ve substrat tanımları tek bir spesifikasyonu belirlemez | Katman dizilimi, esneklik ve kullanım sırasında maruziyet |
| Kimyasallara dayanıklı TPU | Kimyasal dayanım; reaktife, konsantrasyona, süreye ve sıcaklığa göre değişir | Klorür maruziyeti dâhil ilgili kimyasal madde sınıfları |
Daha kalın TPU her zaman daha mı dayanıklıdır?
Hayır. Daha büyük kesit kalınlığı, tanımlanmış bir geometride mekanik yük kapasitesini veya aşınma payını artırabilir ancak çekme dayanımı, yırtılma ilerlemesi, aşınma, hidroliz, ultraviyole kararlılığı ve soğukta bükülme yine ürün sınıfına, sertliğe, yöne, katkı maddelerine ve deney koşullarına bağlıdır. Koşullandırılmış deney numunelerini aynı yöntem altında karşılaştırın. Yanlış kimyasal yapıdan üretilmiş daha kalın bir parça yine yanlış seçim olabilir.
Uygulamaya uygunluk: Rulo filmin ve kesilmiş levhanın avantajlı olduğu durumlar

Malzemenin laminasyon, kaplama, dilimleme veya otomatik dönüştürme işleminden sürekli geçtiği durumlarda varsayılan aday rulo filmdir. Operatörün veya robotun tek bir taslağı beslediği, fikstürün düz bir parça gerektirdiği veya prototip talebinin rulo elleçlemeyi haklı çıkaramayacak kadar düşük olduğu durumlarda varsayılan aday kesilmiş levhadır. Bunlar onay kararları değil, başlangıç noktalarıdır.
- Ayakkabı laminasyonunda rulo malzeme tekrarlanabilir yüksek hacimli beslemeyi destekleyebilir ancak satın almacının esnemeyi, kayıt ayarını, yapıştırmayı ve gerçek katman dizilimini doğrulaması gerekir. Onaydan önce ruloyla beslenen ayakkabı laminasyonunun kısıtlamalarını kontrol edin.
- Tıbbi uygulamalara veya cilt temasına yönelik katman yapılarında rulo prosesi kaplama ve dönüştürmeye uygun olabilir ancak uygulamaya özgü biyolojik, kimyasal ve kalite gereklilikleri kararda belirleyicidir. Tedarikçi kategori sayfaları cihaz onayı değildir; mevcut tıbbi uygulama filmi seçeneklerini cihaz onayı olarak değerlendirmeden belirleyin, ardından geçerli mevzuat yolunu bağımsız olarak tanımlayın.
- Koruyucu membranlar ve tekstil laminatları: Rulolar ek yerlerini azaltır ve sürekli yapıştırmayı destekler. Malzeme şeridi gerilimini, yapıştırma hattını, hidroliz gerekliliklerini ve maruziyet sonrasında korunan performansı doğrulayın.
- Endüstriyel astarlar, koruyucular ve şekillendirilmiş parçalar: Kesilmiş taslaklar yerleştirmeyi ve şekillendirmeyi kolaylaştırabilir. Düzlüğü, kesilmiş kenarı, sarkmayı, boyutsal değişimi ve bitmiş parça geometrisini doğrulayın.
- Prototip veya onarım setleri: Etiketlenmiş kesilmiş parçalar elleçleme ve tanımlama hatalarını azaltabilir. Ölçek büyütüldüğünde rulo kullanılacaksa üretim onayından önce temsili bir ruloyu kalifiye edin.
Üretim hacmi ekonomiyi değiştirir ancak fiziksel kısıtlamaları tersine çevirmez. Düşük hacimli bir kesilmiş levha denemesi kimyasal yapıyı ve kalınlığı belirleyebilir; rulo takibini kanıtlayamaz. Bir rulo denemesi sürekli elleçlemeyi kanıtlayabilir; istiflenmiş kesilmiş parçaların depolama sonrasında düz kalacağını kanıtlayamaz. Tesise gerçekten ulaşacak ürün formunu doğrulayın.
Maliyet, MOQ ve verim: Kilogram fiyatını değil, teslim edilen ürün formunu karşılaştırın

Yararlı karşılaştırma, kabul edilmiş parça veya hatta kullanılabilir metrekare başına maliyettir. Malzeme, dönüştürme, ambalajlama, nakliye, depolama, kurulum, ürün değişimi, fire, muayene ve duruş riskini dâhil edin. Asgari sipariş miktarı da aynı modele dâhil edilmelidir; çünkü ihtiyaç fazlası özel genişlik satın almak nominal birim fiyat avantajını ortadan kaldırabilir.
Karşılaştırılabilir maliyet denklemi
Kabul edilmiş parça başına teslim maliyeti = (malzeme + tedarikçi dönüştürme işlemi + ambalajlama + nakliye + giriş kalite kontrolü + işletme içi dönüştürme + ürün değişimi + fire + beklenen aksama maliyeti) ÷ kabul edilmiş parçalar.
Kabul edilmiş parça başına teslim maliyeti = (malzeme + tedarikçi dönüştürme işlemi + ambalajlama + nakliye + giriş kalite kontrolü + işletme içi dönüştürme + ürün değişimi + fire + beklenen aksama maliyeti) ÷ kabul edilmiş parçalar.
Piyasa fiyatı olmayan varsayımsal hesaplama örneği: Bir projenin 10,000 dikdörtgen taslağa ihtiyaç duyduğunu varsayalım. Rulo Seçeneği A teslim edilmiş olarak $4,000 tutar, $600 kurulum ve işçilik gerektirir ve toplam 8% fire oluşturur. Kesilmiş Levha Seçeneği B teslim edilmiş olarak $4,750 tutar, $150 mal kabul ve elleçleme gerektirir ve 2% fire oluşturur. Duruş veya reddedilen parçalar hesaba katılmadan önce örnek maliyetler, kullanılabilir her Seçenek A taslağı için yaklaşık $0.50 ve kullanılabilir her Seçenek B taslağı için yaklaşık $0.50 olur. Daha düşük teslim edilmiş malzeme fiyatı, parça maliyetinde açık bir avantaj sağlamamıştır. Her değeri tedarikçi teklifleri ve tesis verileriyle değiştirin.
Yerleşim, bir geometri için daha geniş bir ruloyu avantajlı kılarken başka bir geometri için kenar firesi oluşturabilir. Önceden kesilmiş parçalar işçiliği azaltabilir ancak tedarikçinin dönüştürme ücretlerini, ambalaj malzemelerini ve asgari parti kısıtlamalarını artırabilir. 2024 tarihli hakemli TPU ekstrüzyon çalışması, bozunma, viskozite artışı ve parçacık birikimiyle ilişkili, partiye bağlı davranış bildirmiştir. Bu kanıt, verimin neden konfigürasyona özgü olduğunu destekler; evrensel bir rulo–levha fire yüzdesi sunmaz.
Her iki tedarikçiden de aynı kullanılabilir genişlik, tolerans, teslimat şekli ve doğrulama partisi için teklif isteyin. Tedarikçilerden biri ana rulo, diğeri bitmiş taslaklar için teklif veriyorsa fiyatları karşılaştırmadan önce dönüştürme kapsamını eşitleyin.
2 ürün formlu rulo veya kesilmiş ürün onay tablosu

2 ürün formlu rulo veya kesilmiş ürün onay tablosu, resmî olmayan ürün formu seçimini kontrollü bir satın alma kararına dönüştürür. Her aday yalnızca yedi alanın tümü uygulama ve doğrulama numunesiyle eşleştiğinde geçer. Boş bırakılan her alan, tedarikçi varsayılanını kullanma izni değil, açık bir risktir.
Teng Yang katalog verisi olmayan örnek kayıt biçimi: Her girdide birimleri değere bitişik tutun; örneğin 600 mm kullanılabilir rulo genişliği, 50 m rulo uzunluğu, 76 mm masura çapı veya 600 mm × 800 mm kesilmiş parça ölçüleri. Bu örnekleri tedarikçi teklifi ve satın almacının onaylı teknik resmiyle değiştirin.
| Malzeme / ürün formu kontrol alanı | Satın almacının kayıtları | Şu durumda ruloyu seçin | Şu durumda kesilmiş levhayı seçin | Sınırlama |
|---|---|---|---|---|
| 1. Kimyasal yapı / ürün sınıfı | Tam ticari ürün sınıfı ve gerekli kimyasal yapı eksenleri | Onaylı ürün sınıfı sarılabilir bir katman yapısında sunuluyor | Onaylı ürün sınıfı düz biçimde sunuluyor veya güvenli biçimde kesilebiliyor | Ürün formu hiçbir zaman ürün sınıfının yerini tutmaz |
| 2. Nominal kalınlık + yöntem | Değer, birimler, yöntem ve koşullandırma | Yöntem malzeme şeridinin tamamında uygulanabiliyor | Yöntem parçalar ve istifler genelinde uygulanabiliyor | Ada dayalı eşikler reddedilir |
| 3. Tolerans | Kabul aralığı ve numune alma planı | Genişlik ve uzunluk boyunca değişkenlik kabul edilebilir düzeyde | Parçalar arası ve kenarlardaki değişkenlik kabul edilebilir düzeyde | Yalnızca nominal değerle onay verilemez |
| 4. Genişlik / uzunluk | Kullanılabilir ölçüler ve kenar kuralları | Genişlik beslemeye ve yerleşime uygun | Taslak ölçüsü fikstüre ve pakete uygun | Katalogdaki azami değer tolerans değildir |
| 5. Teslimat şekli | Masura/sarım/ayırıcı veya düzlük/ara kâğıt/paket | Çözme kontrolleri mevcut | İstif kontrolleri kıvrılmayı ve bloklaşmayı önlüyor | Ambalaj ürünün bir parçasıdır |
| 6. Dönüştürme prosesi | Makine rotası, gerilim, ısı, hız ve fikstür | Sürekli besleme doğrulanmış prosesi iyileştiriyor | Tek tek besleme doğrulanmış bir kısıtlamayı ortadan kaldırıyor | Ekipman kabiliyeti kanıtlanmalıdır |
| 7. Doğrulama partisi | Parti, ürün formu, koşullandırma, makine ayarları ve sonuçlar | Temsili bir rulo testi geçiyor | Temsili, ambalajlanmış bir istif testi geçiyor | Elle hazırlanmış numunelerle üretim onayı verilemez |
| Nihai karar | Yedi alanın tümü üzerinde anlaşılmış ve alanlar imzalanmış | Tanımlanan rulo katman yapısını onaylayın | Tanımlanan kesilmiş levha paketini onaylayın | Değişen herhangi bir alan doğrulama sürecini yeniden başlatır |
Makineye uygunluktan proses mühendisi, ölçüm ve kabulden kalite birimi, ticari eş değerlik ve değişiklik kontrolünden ise satın alma birimi sorumludur. Tedarikçi ürün formunda değişiklik önerirse bunu yalnızca ambalaj değişikliği olarak değerlendirmek yerine etkilenen kontrol adımlarını yeniden açın.
Üçü de aynı rulo veya kesilmiş ürün onay tablosunu imzalamalıdır.
Numune doğrulama ve RFQ kontrol listesi

İyi bir numune planı; depolama, tedarik şekli ve besleme koşullarını yeniden oluşturur. Üretimde bobin kullanılacaksa kimliği belirlenmiş bir bobini test edin. Üretimde kesilmiş parçalar kullanılacaksa koşullandırma sonrasında ambalajlanmış bir istifi test edin. Kararın tekrarlanması için gereken kanıtları kaydedin.
Numune talep etmeden önce
- Uygulama, substratlar ve kullanım sırasında maruz kalınan koşullar
- Ürün sınıfı veya kimyasal yapı gereklilikleri
- Kalınlık, tolerans ve ölçüm yöntemi
- Yüzey, sertlik, renk ve şeffaflık
- Deneme hacmi ve yıllık hacim
Bobin malzeme için
- Kullanılabilir genişlik, bobin uzunluğu ve masura
- Sarım yönü ve maksimum bobin çapı
- Ayırıcı tabaka, ek yerleri ve kenar durumu
- Bobin açma gerginliği ve hat izleme denemesi
- Makine yönü/enine yön kayıtları
Kesilmiş levhalar için
- Genişlik, uzunluk ve kenar toleransı
- Düzlemsellik veya kıvrılma kabul kriteri
- Ara ayırıcı, yönlendirme ve paket miktarı
- Depolama sonrasında istiflenmiş levhaların birbirine yapışması
- Parçalar arası farklılık
Karşılaştırmalarda koşullandırmayı tutarlı biçimde yapın. ASTM D1894-24, film sürtünmesinin yaşa, yüzeye, proses ve makine koşullarına, yükleme hızına ve bekleme süresine bağlı olabileceğini belirtir. Bu değişkenler kontrol edilmediği sürece yeni alınmış el numuneleriyle yaşlandırılmış üretim bobinleri karşılaştırılamaz. Benzer şekilde, ASTM D8136-24 kapsamında yön dikkate alınarak elde edilen kalınlık verileri, yalnızca merkezden yapılan tek bir ölçümün gözden kaçırdığı bobin malzeme farklılıklarını ortaya çıkarabilir.
Örnek doğrulama kaydı—ürün spesifikasyonu değildir: Bir ekip; nominal kalınlığı 0.20 mm, kullanılabilir genişliği 600 mm, uzunluğu 50 m ve masurası 76 mm olan bir deneme bobinini tanımlayabilir; deney numunelerini 23 °C ve 50% bağıl nemde 24 saat koşullandırabilir; başlangıç, orta ve son kısımların yakınında en boyunca 10 konumda kalınlığı ölçebilir; 5 m/min hızda çalıştırabilir ve 48 saat ile 7 gün sonra birbirine yapışmayı veya sürtünmeyi yeniden kontrol edebilir. Aynı üretim partisinden kesilmiş parçalar için ekipman denemesinden önce üç paketteki 30 parça kalınlık, kenar durumu, düzlemsellik ve yön bakımından incelenebilir. Değerler kaydı denetlenebilir kılar; alıcı bunların yerine uygulama açısından güvenli koşullar ve önceden beyan edilmiş bir kabul kuralı koymalıdır.
Kalite mühendisi, orijinal bobin veya paket kimliğini, sonuçları ve başarısız olan deney numunelerini saklamalıdır. Proses mühendisi gerginliği, sıcaklığı, hızı ve yapılan tüm ayarlamaları kaydetmelidir. Satın alma birimi, onaylanan tedarik şeklini teklif, minimum sipariş miktarı ve değişiklik bildirimi maddesiyle ilişkilendirmelidir. Bu üç rol arasındaki devir süreci, başarılı bir numunenin daha ucuz ancak doğrulanmamış bir katman yapısıyla değiştirilmesini önler.
Onaylanan ürün sınıfını, ürün formunu, ölçüleri, toleransı, ayırıcı tabakayı veya ara ayırıcıyı, sarım yönünü veya yerleşim yönünü, ambalajı, depolama koşullarını, sertifika alanlarını ve değişiklik bildirimini gerektiren durumları satın alma siparişinde sabitleyin. Tedarikçiden her sapmayı belirtmesini isteyin. Onay koşullarını teklife hazır alanlara dönüştürmek için Teng Yang aracını kullanın ve ardından uygulamaya özel kabul planını ekleyin.
Ürün formlarını karşılaştırmaya hazır mısınız?
Gerçek substratı, onaylı kimyasal yapıyı, onay formu alanlarını, üretim ekipmanını ve doğrulama koşullarını gönderin. Teng Yang’a bobin veya kesilmiş parça karşılaştırma özeti gönderin ve tek bir teklifte tam ürün sınıfını, teslimat şeklini, beyan edilen toleransları, numune kimliğini ve tüm sapmaları belirtmesini isteyin.
Gerçek substratı, onaylı kimyasal yapıyı, onay formu alanlarını, üretim ekipmanını ve doğrulama koşullarını gönderin. Teng Yang’a bobin veya kesilmiş parça karşılaştırma özeti gönderin ve tek bir teklifte tam ürün sınıfını, teslimat şeklini, beyan edilen toleransları, numune kimliğini ve tüm sapmaları belirtmesini isteyin.
Sık sorulan sorular
TPU levha ile TPU film aynı malzeme midir?
Çoğu zaman aynı termoplastik poliüretan kimyasal yapısına sahip olabilirler, ancak tedarik spesifikasyonları farklı olabilir. “Film” genellikle bobin halinde teslim edilen daha ince ve esnek malzemeyi, “levha” ise çoğunlukla daha kalın veya kesilerek düz hâlde sunulan malzemeyi ifade eder. Bu adlandırmalar onay için yeterli değildir. İki teklifi eşdeğer kabul etmeden önce ürün sınıfını, kalınlık yöntemini ve toleransını, genişliği, uzunluğu, yüzeyi, arka taşıyıcıyı veya ayırıcı tabakayı, teslimat şeklini ve test gerekliliklerini karşılaştırın.
TPU film hangi kalınlıkta TPU levhaya dönüşür?
Her reçine üreticisinin, dönüştürücünün ve bölgenin kullandığı evrensel bir satın alma eşiği yoktur. Standartlar ve tedarikçiler farklı terminoloji kullanabilir; birçok ticari sayfada nispeten kalın bobin malzeme “film” veya “levha” olarak adlandırılır. Sayısal kalınlığı, toleransı ve test yöntemini teknik resme ve satın alma siparişine yazın. Ardından malzemenin bobin, kesilmiş parça veya düz istif olarak mı teslim edilmesi gerektiğini belirtin; böylece ürün formunun adı bir kabul kriteri olmaktan çıkıp açıklayıcı bir ifade hâline gelir.
TPU levha, TPU filmden daha mı dayanıklıdır?
Her zaman değil. Daha kalın parçalar bazı geometrilerde daha fazla mekanik yük taşıyabilir; ancak çekme dayanımı, yırtılma davranışı, aşınma, hidroliz ve ultraviyole kararlılığı da kimyasal yapıya, sertliğe, yönlenmeye, katkı maddelerine ve test yöntemine bağlıdır. Aynı yöntem ve koşullandırma altında elde edilen verileri karşılaştırın. Daha kalın polyester esaslı TPU levha, nitelikli bir polieter ürün sınıfının gerekli olduğu ıslak kullanım koşulları için yine de yanlış seçim olabilir ve yalnızca tedarik şeklini değiştirmek bu uyumsuzluğu gidermez.
TPU film, kesilmiş levhalar hâlinde tedarik edilebilir mi?
Evet, birçok dönüştürücü bobin malzemeyi daha dar enlerde dilimleyip parçalara kesebilir. Düzlemselliği, birbirine yapışmaya karşı korumayı, ara ayırıcıyı veya ayırıcı tabakayı, kenar toleransını, paket miktarını ve kesim işleminin minimum sipariş miktarını değiştirip değiştirmediğini doğrulayın.
Bir TPU levha veya film teklif talebinde neler bulunmalıdır?
Önce uygulamayı ve substratları belirtin; ardından talep edilen TPU kimyasal yapısını veya onaylı ürün sınıfını, nominal kalınlığı, kalınlık toleransını ve ölçüm yöntemini, genişliği ve uzunluğu, bobin veya kesilerek düz hâlde sunulan tedarik şeklini, ilgili durumlarda masura ve sarım ayrıntılarını, yüzey finisajını, rengi veya şeffaflığı, sertliği, kullanım ortamını, gerekli uygunluk belgelerini, yıllık hacmi ve deneme hacmini ve numune doğrulama koşullarını kaydedin. Tedarikçiden, eksiksiz bir spesifikasyon yerine alışılmış bir “film” veya “levha” adlandırması kullanmak yerine her sapmayı belirtmesini isteyin.
Referanslar ve kaynaklar
- ASTM D882-26: https://store.astm.org/d0882-26.html
- ASTM D8136-24: https://store.astm.org/d8136-24.html
- ASTM D3354-21: https://store.astm.org/d3354-21.html
- ASTM D1894-24: https://store.astm.org/standards/d1894
- ISO 4593:1993: https://www.iso.org/standard/29690.html
- ISO 527-3:2018: https://www.iso.org/standard/70307.html
- Hakemli TPU formülasyonu derlemesi: https://pmc.ncbi.nlm.nih.gov/articles/PMC6415426/
- Oak Ridge National Laboratory TPU ekstrüzyon çalışması kaydı: https://impact.ornl.gov/en/publications/characterization-methods-to-predict-extrusion-performance-in-ther/


