
Póngase en contacto con Teng Yang Company


Actualizado en agosto de 2026 · Guía para compradores industriales y transformadores
La elección entre lámina de TPU y película de TPU es una cuestión de formato: ambas pueden fabricarse con el mismo grado de poliuretano termoplástico; la diferencia decisiva suele ser cómo se dimensiona, presenta y manipula el material. Use película en rollo para un proceso continuo con tensión controlada y lámina cortada para carga individual o manipulación de piezas planas, pero solo después de comprobar que coincidan la química, el espesor, la tolerancia y las condiciones de validación.
Respuesta directa: No apruebe una cotización por las palabras «película» o «lámina». Defina siete campos: grado, espesor nominal y método, tolerancia, ancho/largo, presentación de entrega, proceso de transformación y lote de validación. Si cambia algún campo, los formatos aún no son equivalentes.
En resumen: El nombre del formato orienta la selección, pero no constituye un criterio de aceptación. Compare el material utilizable en la máquina, incluidos el bobinado, el revestimiento antiadherente, la planitud, la adherencia entre capas, los residuos y el cambio de configuración. Después, pruebe una presentación representativa de la producción, no solo una muestra cortada a mano.
Comparación rápida entre lámina de TPU y película de TPU

La misma formulación de TPU puede extruirse como material delgado y flexible, enrollarse, cortarse longitudinalmente al ancho requerido y después cortarse en piezas. Otro proveedor puede llamar «lámina» a las piezas cortadas. Un grado más grueso también puede venderse plano desde el principio. Por lo tanto, el nombre por sí solo no demuestra la identidad del material ni su idoneidad para el proceso.
| Factor de decisión | La película en rollo suele ser el mejor punto de partida | La lámina cortada suele ser el mejor punto de partida | No suponga que |
|---|---|---|---|
| Alimentación del material | Desbobinado continuo, laminación, recubrimiento o corte automatizado | Carga manual, dispositivos de sujeción, prototipos o piezas individuales | Cualquiera de los formatos funcionará sin pruebas de alimentación |
| Dimensiones de compra | Espesor, ancho, longitud del rollo, núcleo, bobinado y revestimiento antiadherente | Espesor, ancho, largo, planitud, separador intercalado y cantidad por paquete | «Lámina» significa un espesor universal |
| Principal riesgo de manipulación | Adherencia entre capas, desplazamiento telescópico, estiramiento, arrugas y guiado de la banda continua | Curvatura, adherencia entre capas apiladas, daños en los bordes y desalineación de registro | Cortar un rollo elimina todos los riesgos del formato |
| Aspectos económicos | Puede reducir la manipulación con un volumen sostenido | Puede evitar el corte longitudinal o transversal interno cuando se necesitan piezas individuales | El precio más bajo por kilogramo genera el menor costo por pieza |
| Trampa del lenguaje de búsqueda | «Película y lámina de TPU» o «rollo de lámina de TPU» | «Lámina de TPU de 0.5 mm» u otra frase sobre el espesor | Cualquier frase de búsqueda constituye una especificación de compra completa |
ASTM D882-26 emplea «película» como término opcional para láminas con un espesor nominal no superior a 0.25 mm dentro de ese método de ensayo. Es una nota terminológica útil, no una norma universal de denominación comercial. Los compradores deben indicar en el plano y la orden de compra un espesor numérico y la presentación requerida, ya sea en rollo o plana y cortada.
Si el proyecto requiere primero comprender los fundamentos del material, distinga la identidad del material de TPU de su formato de entrega. Para consultar los grados actuales y los parámetros de capacidad que debe confirmar el proveedor, verifique qué grados de Teng Yang pueden cotizarse en rollo o cortados. Esta guía se centra en la decisión sobre el formato de entrega.
Qué significan para los proveedores película, lámina, material en rollo y piezas cortadas
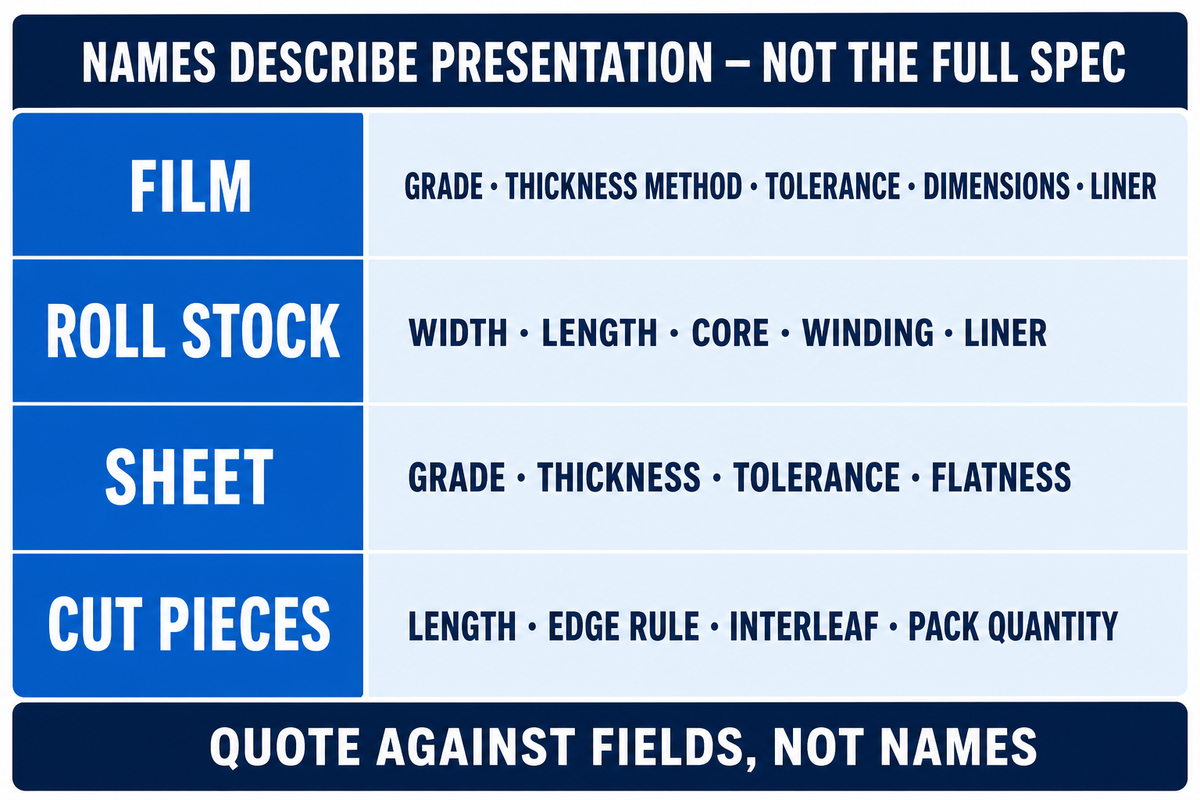
Cuatro expresiones suelen describir productos que se superponen. Película suele indicar un material flexible y relativamente delgado. Lámina suele indicar una pieza más gruesa o plana. Material en rollo define la presentación con mayor claridad: material enrollado alrededor de un núcleo. Piezas cortadas indica que el transformador ha cortado el material longitudinal o transversalmente según dimensiones especificadas. Ninguna de estas expresiones determina la química, la dureza, la superficie, la tolerancia ni el soporte.
Descripción del rollo
Indique el ancho útil, la longitud del rollo o la base de masa, el diámetro interior del núcleo, la dirección de bobinado, la regla para empalmes, el revestimiento antiadherente y el diámetro exterior máximo.
Descripción de las piezas cortadas
Indique el ancho, el largo, la perpendicularidad o la tolerancia de los bordes, la regla de planitud o curvatura, el separador intercalado, la orientación del apilado y la cantidad por paquete.
Descripción común
Indique el grado exacto, el método y la tolerancia del espesor, la dureza, la superficie, el color, la identificación del lote de producción, el almacenamiento y los documentos requeridos.
¿Cómo se especifica el espesor de la película de TPU?
Use un valor nominal, unidades, tolerancia, método de medición, puntos de muestreo y acondicionamiento. Si la dirección es importante, registre la dirección de máquina y la dirección transversal. Un texto aislado en el certificado como «0.20 mm» no indica a la inspección de recepción si se trata de un objetivo, un valor de catálogo redondeado o un límite de aceptación.
La aplicación práctica es sencilla: solicite que los proveedores coticen según campos definidos, no según nombres. El material en rollo fabricado con el grado aprobado puede transformarse en láminas cortadas válidas, pero las operaciones de corte, apilado y embalaje introducen nuevas condiciones de bordes, planitud y adherencia entre capas. A la inversa, una muestra plana no demuestra que el rollo completo se desbobinará, se guiará o se laminará correctamente.
Ejemplo de normalización de cotizaciones: «Lámina de TPU transparente» es demasiado impreciso para comparar. Una descripción controlada podría decir: «grado aprobado de película de poliuretano termoplástico; espesor nominal de 0.20 mm con tolerancia acordada de ±0.02 mm; ancho útil de 600 mm; longitud de rollo de 50 m; núcleo de 76 mm; superficie transparente con claridad óptica acordada; revestimiento antiadherente y dirección de bobinado declarados». La alternativa en formato cortado sustituiría la longitud del rollo, el núcleo y el bobinado por la longitud exacta de la pieza, la planitud, la orientación, el separador intercalado y la cantidad por paquete. Estas dimensiones ilustran una estructura de campos completa; no son límites del catálogo de Teng Yang.
Espesor, tolerancia y planitud: la primera disyuntiva entre formatos

El control del espesor es más importante que la denominación como película o lámina. El espesor afecta el uso de material, la rigidez, la transferencia térmica y algunas respuestas de carga de la pieza, mientras que su variación puede alterar el registro, la presión de laminación o una geometría conformada. El comprador debe especificar qué se mide y dónde.
- Espesor nominal: el objetivo de diseño, con unidades.
- Tolerancia de aceptación: límites bilaterales, límites unilaterales o un rango declarado.
- Método de medición: principio del instrumento, presión del palpador cuando corresponda, acondicionamiento y número de lecturas.
- Plan de muestreo: a lo ancho, a lo largo y por rollo o pila de láminas.
- Registro direccional: posiciones en la dirección de máquina y la dirección transversal cuando la variación del proceso sea relevante.
ISO 4593:1993 describe la medición del espesor mediante exploración mecánica para películas y láminas de plástico. ASTM D8136-24 aborda el espesor y la variabilidad de las películas de plástico, incluida información sobre las direcciones de máquina y transversal útil para la inspección de recepción y la comunicación entre comprador y vendedor. El alcance del método no establece la tolerancia de compra; las partes todavía deben acordarla.
Los métodos de tracción no deben utilizarse como reglas de denominación. ISO 527-3:2018 abarca las condiciones de los ensayos de tracción para películas y láminas de menos de 1 mm de espesor, y ASTM D882 se aplica a láminas plásticas delgadas dentro de su alcance. «Menos de 1 mm» describe el rango de un método de ensayo, no un punto universal en el que los compradores deban cambiar la denominación de película por lámina.
Falla común de especificación: Un plano indica «lámina de TPU, 0.3 mm», mientras que la cotización dice «película de TPU en rollo, 0.30 mm». Los nombres difieren, pero las verdaderas cuestiones pendientes son el grado, la tolerancia, el método, el ancho, el bobinado, el revestimiento antiadherente, la planitud después del corte y la validación en el equipo del comprador.
Para consultar una lista de verificación más detallada sobre certificados y métodos, vincule cada propiedad cotizada con su método de ensayo y evidencia.
Manipulación y transformación: desbobinar, laminar, troquelar o termoformar

Use la presentación que mejor se adapte al recorrido físico desde el paquete hasta la pieza terminada. El material en rollo puede eliminar cargas manuales redundantes, pero impone desafíos de control de tensión, guiado y bobinado. Las láminas cortadas pueden ahorrar pasos individuales, pero requieren almacenamiento plano y orientación uniforme.
| Proceso | Formato inicial preferido | Qué verificar | Excepción |
|---|---|---|---|
| Laminación continua | Rollo | Tensión de desbobinado, guiado de la banda continua, regla para empalmes, desprendimiento del revestimiento antiadherente y respuesta térmica | Las tiradas cortas pueden favorecer los kits precortados |
| Troquelado automatizado | Rollo o lámina con avance indexado | Registro, estiramiento, anidamiento, revestimiento antiadherente y eliminación de residuos | La geometría del dispositivo de sujeción puede requerir piezas planas precortadas |
| Ensamblaje manual o prototipo | Pieza cortada | Planitud, identificación, orientación y estado de los bordes | Un rollo pequeño puede representar mejor la producción futura |
| Termoformado o carga en dispositivo de sujeción | Lámina cortada o pieza precortada | Uniformidad del calentamiento, combado, orientación, contracción y área de sujeción | Las líneas de gran volumen pueden alimentar piezas precortadas desde un rollo |
La adherencia no deseada entre capas adyacentes merece un control a nivel de compra. ASTM D3354-21 describe este fenómeno en películas de plástico e identifica el contacto, la presión y la temperatura como condiciones relevantes. Un rollo puede presentar adherencia entre espiras; una pila cortada puede adherirse cara a cara. El revestimiento antiadherente, el separador intercalado, el tratamiento superficial, la presión de bobinado, la temperatura de almacenamiento y el tiempo afectan la manipulación. Solicite un sistema de embalaje definido y pruébelo después de un almacenamiento realista.
El TPU altamente extensible también puede dificultar la manipulación de rollo a rollo. No deduzca que un material con buena elasticidad en la pieza terminada se comportará como una banda dimensionalmente estable. Pruebe la tensión de desbobinado, la aceleración, el guiado y las condiciones de la zona de apriete entre rodillos. Marque la dirección de máquina cuando la orientación o la respuesta dimensional puedan afectar el corte o el conformado. Una lámina alimentada a mano puede ocultar esas variables; un rollo de producción las revela.
La química sigue determinando la resistencia y la vida útil

La presentación no puede compensar una incompatibilidad química. El TPU tiene al menos dos dimensiones de selección independientes: el segmento blando puede basarse en poliéster, poliéter o policarbonato, mientras que la familia de diisocianatos puede ser alifática o aromática. Por lo tanto, un grado puede describirse según ambos ejes; por ejemplo, con base de poliéter y alifático. Tratar esos términos como categorías excluyentes hace perder información útil.
| Requisito | El formato puede influir en | El formato no puede determinar |
|---|---|---|
| Exposición a humedad o hidrólisis | Cantidad de uniones y daños por manipulación | La resistencia a la hidrólisis de un grado |
| Estabilidad frente a la radiación ultravioleta y estabilidad del color | Exposición de la superficie y embalaje protector | La respuesta alifática frente a la aromática o el desempeño de los aditivos |
| Servicio con aceite, sustancias químicas o abrasión | Espesor de la pieza y geometría reemplazable | Compatibilidad, retención de propiedades después de la exposición o tasa de desgaste |
| Flexión a baja temperatura | Geometría de la sección | Transición específica del grado y durabilidad cíclica |
La revisión científica arbitrada sobre formulaciones de TPU describe los dioles de poliéter, poliéster y policarbonato por separado de los diisocianatos alifáticos y aromáticos. Esto respalda la taxonomía; no predice la vida útil de un grado comercial sin identificar. Primero, elija la química de TPU adecuada para las condiciones de servicio antes de seleccionar su presentación y, después, evalúe el grado exacto antes de aprobar el rollo o el formato cortado.
Términos de materiales que compras no debe equiparar
El TPU es un material de película de poliuretano, pero «PU» por sí solo también puede describir otras estructuras de poliuretano. Es una familia versátil de polímeros, no un único conjunto de propiedades. La tabla siguiente evita que términos relacionados se conviertan en sustituciones implícitas.
| Tipo de material o término | Por qué no determina rollo o lámina | Qué debe aclarar el comprador |
|---|---|---|
| Películas de TPU de poliéter | La identidad del segmento blando no especifica la presentación de entrega | Grado exacto, ensayo para servicio en condiciones húmedas y formato |
| TPU de policaprolactona | Un descriptor químico no determina el bobinado ni la planitud | Grado comercial y datos de propiedades verificados |
| TPU aromático o alifático | La familia de diisocianatos es independiente de la presentación en rollo o lámina | Estabilidad del color, exposición y formulación exacta |
| Película de PVC | El cloruro de polivinilo pertenece a otra familia de polímeros | No sustituya materiales por la similitud del formato |
| Película de polietileno | Una apariencia similar o las descripciones de densidad no demuestran el comportamiento del TPU | Identidad del material y método de ensayo |
| Película transpirable o impermeable | Estas son afirmaciones de desempeño, no definiciones de formato | Condiciones de ensayo de resistencia a la humedad o al agua |
| Películas protectoras | La denominación del uso no determina la tenacidad ni la resistencia al desgarro | Ensayos de superficie, carga, flexión y abrasión |
| Grado para impresión, sellado o adhesión | Las afirmaciones sobre el procesamiento pueden depender del tratamiento y del sustrato | Propiedades de tinta, sellado o adhesión según un método especificado |
| Grado automotriz, para tejidos o para espumas | Las denominaciones de sector y sustrato no definen una única especificación | Apilamiento de capas, flexibilidad y exposición durante el servicio |
| TPU resistente a sustancias químicas | La resistencia química varía según el reactivo, la concentración, el tiempo y la temperatura | Clases químicas pertinentes, incluida cualquier exposición a cloruros |
¿Un TPU más grueso siempre es más duradero?
No. Un mayor espesor de sección puede aumentar la capacidad de carga o el margen de desgaste en una geometría definida, pero la resistencia a la tracción, la propagación del desgarro, la abrasión, la hidrólisis, la estabilidad frente a la radiación ultravioleta y la flexión en frío siguen dependiendo del grado, la dureza, la orientación, los aditivos y las condiciones de ensayo. Compare probetas acondicionadas con el mismo método. Una pieza más gruesa fabricada con una química incorrecta puede seguir siendo la elección equivocada.
Adecuación a la aplicación: cuándo conviene la película en rollo y cuándo la lámina cortada

La película en rollo es la opción inicial predeterminada cuando el material avanza continuamente por procesos de laminación, recubrimiento, corte longitudinal o transformación automatizada. La lámina cortada es la opción inicial predeterminada cuando un operador o robot carga una pieza precortada, cuando un dispositivo de sujeción necesita una pieza plana o cuando la demanda de prototipos es demasiado baja para justificar la manipulación de rollos. Estos son puntos de partida, no decisiones de liberación.
- Para la laminación de calzado, el material en rollo puede facilitar una alimentación repetible de gran volumen, pero el comprador debe validar el estiramiento, el registro, la adhesión y el apilamiento real de capas. Antes de la liberación, revise las restricciones de la laminación de calzado con alimentación en rollo.
- Para estructuras médicas o en contacto con la piel, el procesamiento en rollo puede ser adecuado para el recubrimiento y la transformación, pero los requisitos biológicos, químicos y de calidad específicos de la aplicación predominan en la decisión. Las páginas de categorías del proveedor no constituyen aprobaciones de dispositivos; identifique las opciones de película disponibles para aplicaciones médicas sin tratarlas como una aprobación del dispositivo y después defina de manera independiente la vía regulatoria aplicable.
- Membranas protectoras y laminados textiles: los rollos reducen las uniones y facilitan la adhesión continua. Verifique la tensión de la banda continua, la línea de adhesión, las necesidades de resistencia a la hidrólisis y el desempeño retenido después de la exposición.
- Revestimientos industriales, protectores y piezas conformadas: las piezas precortadas pueden simplificar la colocación y el conformado. Verifique la planitud, el borde cortado, el combado, el cambio dimensional y la geometría de la pieza terminada.
- Kits de prototipos o reparación: las piezas cortadas y etiquetadas pueden reducir los errores de manipulación e identificación. Si la ampliación de escala utilizará rollos, califique un rollo representativo antes de aprobar la producción.
El volumen de producción modifica los aspectos económicos, pero no revierte las restricciones físicas. Una prueba de bajo volumen con láminas cortadas puede identificar la química y el espesor; no puede demostrar el guiado del rollo. Una prueba con rollo puede demostrar la manipulación continua; no puede demostrar que las piezas cortadas apiladas permanecerán planas después del almacenamiento. Valide el formato que realmente llegará a la planta.
Costo, MOQ y rendimiento: compare el formato entregado, no el precio por kilogramo

La comparación útil es el costo por pieza aceptada o por metro cuadrado utilizable en la línea. Incluya material, transformación, embalaje, flete, almacenamiento, preparación, cambio de configuración, residuos, inspección y riesgo de tiempo de inactividad. La cantidad mínima de pedido debe formar parte del mismo modelo, porque comprar un exceso de ancho personalizado puede anular una ventaja nominal en el precio unitario.
Ecuación de costos comparables
Costo de entrega por pieza aceptada = (material + transformación del proveedor + embalaje + flete + inspección de recepción + transformación interna + cambio de configuración + residuos + costo esperado de interrupciones) ÷ piezas aceptadas.
Costo de entrega por pieza aceptada = (material + transformación del proveedor + embalaje + flete + inspección de recepción + transformación interna + cambio de configuración + residuos + costo esperado de interrupciones) ÷ piezas aceptadas.
Ejemplo numérico hipotético, no un precio de mercado: Suponga que un proyecto necesita 10,000 piezas rectangulares precortadas. La opción A en rollo cuesta $4,000 con entrega, requiere $600 de preparación y mano de obra, y genera 8% de residuos totales. La opción B en láminas cortadas cuesta $4,750 con entrega, requiere $150 para recepción y manipulación, y genera 2% de residuos. Antes de considerar el tiempo de inactividad o las piezas rechazadas, los costos ilustrativos son de aproximadamente $0.50 por pieza precortada utilizable de la opción A y $0.50 por pieza precortada utilizable de la opción B. El menor precio del material entregado no produjo una ventaja clara en el costo por pieza. Sustituya cada valor por cotizaciones de proveedores y datos de la planta.
El anidamiento puede favorecer un rollo más ancho para una geometría y generar residuos en los bordes para otra. Las piezas precortadas pueden reducir la mano de obra, pero añaden cargos de transformación del proveedor, materiales de embalaje y restricciones de lote mínimo. El estudio científico arbitrado de 2024 sobre extrusión de TPU informó un comportamiento dependiente del lote asociado con degradación, aumento de viscosidad y acumulación de partículas. Esa evidencia refuerza por qué el rendimiento depende de la configuración; no proporciona un porcentaje universal de residuos para rollos frente a láminas.
Solicite a ambos proveedores cotizaciones con el mismo ancho útil, tolerancia, presentación y lote de validación. Si un proveedor cotiza un rollo maestro y otro cotiza piezas terminadas precortadas, normalice el límite de transformación antes de comparar el precio.
Matriz de liberación de 2 formatos: rollo o corte

La matriz de liberación de 2 formatos, rollo o corte, convierte una elección informal de formato en una decisión de compra controlada. Cada candidato se aprueba solo cuando los siete campos coinciden con la aplicación y la muestra de validación. Un campo en blanco representa un riesgo pendiente, no una autorización para usar el valor predeterminado del proveedor.
Formato de registro ilustrativo, no datos del catálogo de Teng Yang: mantenga las unidades junto a cada valor; por ejemplo, ancho útil del rollo de 600 mm, longitud del rollo de 50 m, diámetro del núcleo de 76 mm o dimensiones de la pieza cortada de 600 mm × 800 mm. Sustituya estos ejemplos por la cotización del proveedor y el plano aprobado del comprador.
| Campo de control de material/formato | Registros del comprador | Elija rollo cuando | Elija lámina cortada cuando | Limitación |
|---|---|---|---|---|
| 1. Química/grado | Grado comercial exacto y ejes químicos requeridos | El grado aprobado está disponible en una estructura apta para bobinar | El grado aprobado está disponible en formato plano o puede cortarse de forma segura | El formato nunca sustituye al grado |
| 2. Espesor nominal + método | Valor, unidades, método y acondicionamiento | El método funciona en todo el ancho de la banda continua | El método funciona en todas las piezas y pilas | Se rechazan los umbrales basados en la denominación |
| 3. Tolerancia | Rango de aceptación y plan de muestreo | La variación a lo ancho y a lo largo es aceptable | La variación entre piezas y en los bordes es aceptable | El valor nominal por sí solo no permite la aprobación |
| 4. Ancho/largo | Dimensiones útiles y reglas para los bordes | El ancho se adapta a la alimentación y al anidamiento | El tamaño de la pieza precortada se adapta al dispositivo de sujeción y al paquete | El máximo del catálogo no es una tolerancia |
| 5. Presentación de entrega | Núcleo/bobinado/revestimiento antiadherente o planitud/separador intercalado/paquete | Se dispone de controles de desbobinado | Los controles del apilado evitan la curvatura y la adherencia entre capas | El embalaje forma parte del producto |
| 6. Proceso de transformación | Recorrido por la máquina, tensión, calor, velocidad y dispositivo de sujeción | La alimentación continua mejora el proceso verificado | La carga individual elimina una restricción verificada | Debe demostrarse la capacidad del equipo |
| 7. Lote de validación | Lote de producción, formato, acondicionamiento, ajustes de la máquina y resultados | Un rollo representativo supera la validación | Una pila representativa embalada supera la validación | Las muestras manuales no permiten liberar la producción |
| Decisión final | Los siete campos acordados y firmados | Libere la estructura de rollo identificada | Libere el paquete identificado de láminas cortadas | Cualquier cambio en un campo reabre la validación |
El ingeniero de procesos es responsable de la compatibilidad con la máquina, calidad es responsable de la medición y la aceptación, y compras es responsable de la equivalencia comercial y el control de cambios. Si un proveedor propone un cambio de formato, reabra los controles afectados en lugar de tratarlo como un cambio exclusivo del embalaje.
Los tres deben firmar la misma matriz de liberación para rollo o corte.
Lista de verificación para la validación de muestras y la RFQ

Un buen plan de muestreo reproduce las condiciones de almacenamiento, presentación y alimentación. Si en producción se utilizarán rollos, pruebe un rollo identificado. Si se utilizarán piezas cortadas, pruebe una pila embalada después del acondicionamiento. Registre la evidencia necesaria para repetir la decisión.
Antes de solicitar una muestra
- Aplicación, sustratos y condiciones de exposición durante el servicio
- Requisitos de grado o composición química
- Espesor, tolerancia y método de medición
- Superficie, dureza, color y transparencia
- Volumen de prueba y volumen anual
Para material en rollo
- Ancho útil, longitud del rollo y núcleo
- Sentido de bobinado y diámetro máximo del rollo
- Revestimiento antiadherente, empalmes y estado de los bordes
- Prueba de tensión y alineación durante el desbobinado
- Registros en las direcciones de máquina y transversal
Para láminas cortadas
- Tolerancia de ancho, longitud y bordes
- Criterios de aceptación de planitud o curvatura
- Hoja separadora, orientación y cantidad por paquete
- Adherencia entre las piezas apiladas después del almacenamiento
- Variación entre piezas
Mantenga constantes las condiciones de comparación. La norma ASTM D1894-24 señala que la fricción de la película puede depender de la antigüedad, la superficie, las condiciones del proceso y de la máquina, la velocidad de aplicación de la carga y el tiempo de permanencia. Las muestras manuales recién preparadas y los rollos de producción envejecidos no son comparables a menos que se controlen esas variables. Asimismo, los datos de espesor por dirección obtenidos conforme a ASTM D8136-24 pueden revelar variaciones en la banda que una sola medición en el centro no detecta.
Ejemplo de registro de validación, no una especificación del producto: un equipo podría identificar un rollo de prueba con un espesor nominal de 0.20 mm, un ancho útil de 600 mm, una longitud de 50 m y un núcleo de 76 mm; acondicionar las probetas durante 24 horas a 23 °C y 50% de humedad relativa; medir el espesor en 10 posiciones a lo ancho cerca del inicio, la mitad y el final; operar a 5 m/min; y volver a comprobar la adherencia entre capas o la fricción después de 48 horas y 7 días. Para las piezas cortadas del mismo lote de producción, podría inspeccionar 30 piezas de tres paquetes para verificar el espesor, el estado de los bordes, la planitud y la orientación antes de la prueba en el equipo. Los valores permiten auditar el registro; el comprador debe sustituirlos por condiciones seguras para la aplicación y una regla de aceptación definida previamente.
El ingeniero de calidad debe conservar la identificación original del rollo o paquete, los resultados y las probetas que fallaron. El ingeniero de procesos debe registrar la tensión, la temperatura, la velocidad y cualquier ajuste. El área de compras debe vincular la presentación aprobada con la cotización, la cantidad mínima de pedido y la cláusula de notificación de cambios. Este traspaso entre los tres responsables evita que una muestra satisfactoria sea sustituida por una estructura más económica, pero no verificada.
Fije en la orden de compra el grado, el formato, las dimensiones, la tolerancia, el revestimiento antiadherente o la hoja separadora, el bobinado o la orientación, el embalaje, el almacenamiento, los campos del certificado y los factores que activan la notificación de cambios que hayan sido aprobados. Solicite al proveedor que indique cada desviación. Utilice la herramienta de Teng Yang para convertir las condiciones de aprobación en campos listos para cotizar y después adjunte el plan de aceptación específico de la aplicación.
¿Está listo para comparar formatos?
Envíe el sustrato real, la composición química aprobada, los campos de la ficha de aprobación, el equipo de producción y las condiciones de validación. Envíe a Teng Yang un resumen comparativo entre rollo y piezas cortadas y solicite que una sola cotización incluya el grado exacto, la presentación de entrega, las tolerancias declaradas, la identificación de la muestra y cualquier desviación.
Envíe el sustrato real, la composición química aprobada, los campos de la ficha de aprobación, el equipo de producción y las condiciones de validación. Envíe a Teng Yang un resumen comparativo entre rollo y piezas cortadas y solicite que una sola cotización incluya el grado exacto, la presentación de entrega, las tolerancias declaradas, la identificación de la muestra y cualquier desviación.
Preguntas frecuentes
¿La lámina de TPU es del mismo material que la película de TPU?
A menudo pueden tener la misma composición química de poliuretano termoplástico, pero sus especificaciones de suministro pueden ser diferentes. El término «película» suele indicar un material flexible más delgado suministrado en rollo, mientras que «lámina» suele indicar un material más grueso o cortado en piezas planas. Esas denominaciones no bastan para la aprobación. Antes de considerar equivalentes dos cotizaciones, verifique que coincidan el grado, el método de medición y la tolerancia del espesor, el ancho, la longitud, la superficie, el soporte o revestimiento antiadherente, la presentación de entrega y los requisitos de ensayo.
¿A partir de qué espesor una película de TPU se considera una lámina de TPU?
No existe un umbral de compra universal que utilicen todos los productores de resina, transformadores y regiones. Las normas y los proveedores pueden emplear terminología diferente, y muchas páginas comerciales llaman «película» o «lámina» a materiales en rollo relativamente gruesos. Indique en el plano y la orden de compra el espesor numérico, la tolerancia y el método de ensayo. Después, especifique si el material debe entregarse en rollo, como pieza cortada o en una pila plana; así, el nombre del formato será descriptivo y no un criterio de aceptación.
¿La lámina de TPU es más resistente que la película de TPU?
No necesariamente. Las piezas más gruesas pueden soportar una carga mayor en algunas geometrías, pero la resistencia a la tracción, el comportamiento frente al desgarro, la abrasión, la hidrólisis y la estabilidad ante la radiación ultravioleta también dependen de la composición química, la dureza, la orientación, los aditivos y el método de ensayo. Compare datos obtenidos con el mismo método y acondicionamiento. Una lámina más gruesa de TPU de poliéster puede seguir siendo inadecuada para condiciones de servicio húmedas que requieran un grado de poliéter calificado, y la presentación por sí sola no corrige esa incompatibilidad.
¿La película de TPU puede suministrarse en láminas cortadas?
Sí, muchos transformadores pueden cortar longitudinalmente el material en rollo y convertirlo en piezas. Confirme la planitud, la protección contra la adherencia entre piezas, la hoja separadora o el revestimiento antiadherente, la tolerancia de los bordes, la cantidad por paquete y si la operación de corte modifica la cantidad mínima de pedido.
¿Qué debe incluir una solicitud de cotización de lámina o película de TPU?
Indique primero la aplicación y los sustratos; después, registre la composición química de TPU solicitada o el grado aprobado, el espesor nominal, la tolerancia del espesor y el método de medición, el ancho y la longitud, la presentación en rollo o en piezas planas cortadas, los detalles del núcleo y del bobinado cuando correspondan, el acabado superficial, el color o la transparencia, la dureza, el entorno de servicio, los documentos de cumplimiento requeridos, el volumen anual y de prueba y las condiciones de validación de las muestras. Solicite al proveedor que indique cada desviación en lugar de sustituir una especificación completa por una denominación habitual como «película» o «lámina».
Referencias y fuentes
- ASTM D882-26: https://store.astm.org/d0882-26.html
- ASTM D8136-24: https://store.astm.org/d8136-24.html
- ASTM D3354-21: https://store.astm.org/d3354-21.html
- ASTM D1894-24: https://store.astm.org/standards/d1894
- ISO 4593:1993: https://www.iso.org/standard/29690.html
- ISO 527-3:2018: https://www.iso.org/standard/70307.html
- Revisión arbitrada por pares de formulaciones de TPU: https://pmc.ncbi.nlm.nih.gov/articles/PMC6415426/
- Registro del estudio de extrusión de TPU de Oak Ridge National Laboratory: https://impact.ornl.gov/en/publications/characterization-methods-to-predict-extrusion-performance-in-ther/


