
Entre em contato com a Teng Yang Company


Atualizado em agosto de 2026 · Guia para compradores industriais e conversores
A escolha entre chapa de TPU e filme de TPU é uma questão de formato: ambos podem ser fabricados com o mesmo grau de poliuretano termoplástico; a diferença decisiva costuma estar no dimensionamento, na apresentação e no manuseio do material. Usar filme em bobina em processos contínuos com controle de tensão e chapa cortada para alimentação unitária ou manuseio de peças planas somente após confirmar a compatibilidade da química, espessura, tolerância e condições de validação.
Resposta direta: Não aprovar uma cotação apenas com base nas palavras “filme” ou “chapa”. Definir sete campos: grau, espessura nominal e método, tolerância, largura/comprimento, apresentação de entrega, processo de conversão e lote de validação. Se algum campo mudar, os formatos ainda não serão equivalentes.
Em resumo: O nome do formato é uma indicação de encaminhamento, não um critério de aceitação. Comparar o material utilizável na máquina, incluindo bobinamento, filme de proteção, planicidade, bloqueio, refugo e troca de produção. Em seguida, testar uma apresentação representativa da produção, não apenas uma amostra cortada manualmente.
Visão geral: chapa de TPU vs filme de TPU

A mesma formulação de TPU pode ser extrudada como material fino e flexível, bobinada, refilada na largura e posteriormente cortada em peças. Outro fornecedor pode chamar as peças cortadas de “chapas”. Um grau mais espesso também pode ser vendido plano desde o início. Portanto, o nome por si só não comprova a identidade do material nem sua adequação ao processo.
| Fator de decisão | Quando o filme em bobina costuma ser o melhor ponto de partida | Quando a chapa cortada costuma ser o melhor ponto de partida | Não presumir que |
|---|---|---|---|
| Alimentação do material | Desbobinamento contínuo, laminação, revestimento ou corte automatizado | Alimentação manual, dispositivos de fixação, protótipos ou peças unitárias | Qualquer formato funcionará sem testes de alimentação |
| Dimensões de compra | Espessura, largura, comprimento da bobina, tubete, bobinamento e filme de proteção | Espessura, largura, comprimento, planicidade, folha intercaladora e quantidade por embalagem | “Chapa” significa uma espessura universal |
| Principal risco de manuseio | Bloqueio, desalinhamento telescópico, alongamento, rugas e guiamento da manta contínua | Curvatura, bloqueio entre chapas empilhadas, danos nas bordas e desalinhamento de registro | Cortar uma bobina elimina todos os riscos do formato |
| Aspectos econômicos | Pode reduzir o manuseio em volumes contínuos | Pode dispensar o refilamento ou corte interno para uma demanda unitária | O menor preço por quilograma resulta no menor custo por peça |
| Armadilha nos termos de busca | “filme e chapa de TPU” ou “chapa de TPU em bobina” | “chapa de TPU de 0,5 mm” ou outra expressão de espessura | Qualquer termo de busca constitui uma especificação de compra completa |
A ASTM D882-26 usa “filme” como termo opcional para chapas com espessura nominal não superior a 0,25 mm no âmbito desse método de ensaio. Essa é uma observação terminológica útil, não uma regra universal de nomenclatura comercial. Os compradores devem indicar no desenho e no pedido de compra uma espessura numérica e a apresentação exigida, em bobina ou cortada e plana.
Se o projeto precisar primeiro dos fundamentos do material, separar a identidade do material de TPU do formato de entrega. Para consultar os graus atuais e os campos de capacidade definidos pelo fornecedor, verificar quais graus da Teng Yang podem ser cotados em bobina ou cortados. Este guia permanece concentrado na decisão sobre o formato de entrega.
O que os fornecedores entendem por filme, chapa, material em bobina e peças cortadas
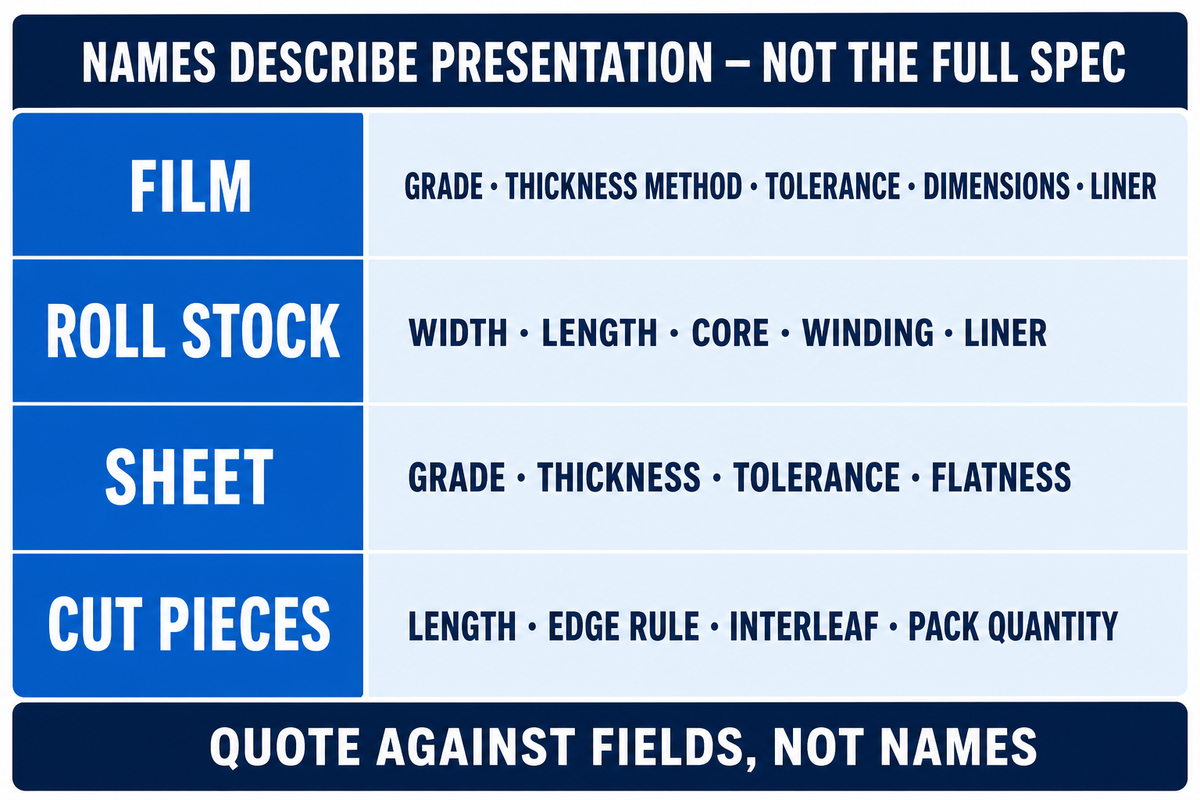
Quatro expressões costumam descrever produtos sobrepostos. Filme geralmente indica um material flexível e relativamente fino. Chapa costuma indicar uma peça mais espessa ou plana. Material em bobina define a apresentação com mais clareza: material enrolado em torno de um tubete. Peças cortadas indicam que o conversor refilou ou cortou transversalmente o material nas dimensões especificadas. Nenhuma dessas expressões define a química, a dureza, a superfície, a tolerância ou o suporte.
Descrição da bobina
Informar a largura útil, o comprimento da bobina ou a base de massa, o diâmetro interno do tubete, o sentido de bobinamento, a regra para emendas, o filme de proteção e o diâmetro externo máximo.
Descrição da peça cortada
Informar largura, comprimento, esquadro ou tolerância das bordas, regra de planicidade ou curvatura, folha intercaladora, orientação da pilha e quantidade por embalagem.
Descrição comum
Informar o grau exato, o método e a tolerância de espessura, a dureza, a superfície, a cor, a identificação do lote, o armazenamento e os documentos exigidos.
Como especificar a espessura do filme de TPU?
Usar um valor nominal, unidades, tolerância, método de medição, locais de amostragem e condicionamento. Se a direção for relevante, registrar a direção da máquina e a direção transversal. Um texto isolado no certificado, como “0,20 mm”, não informa à inspeção de recebimento se esse valor é um objetivo, um valor arredondado de catálogo ou um limite de aceitação.
A aplicação prática é simples: solicitar que os fornecedores cotem com base nos campos, não nos nomes. O material em bobina fabricado com o grau aprovado pode ser convertido em chapas cortadas válidas, mas as operações de corte, empilhamento e embalagem introduzem novas condições de borda, planicidade e bloqueio. Por outro lado, uma amostra plana não comprova que a bobina completa será desbobinada, guiada ou laminada sem problemas.
Exemplo de normalização de cotação: “Chapa de TPU transparente” é uma descrição vaga demais para comparação. Uma linha controlada poderia ser: “grau aprovado de filme de poliuretano termoplástico; espessura nominal de 0,20 mm com tolerância acordada de ±0,02 mm; largura útil de 600 mm; comprimento da bobina de 50 m; tubete de 76 mm; superfície transparente com transparência óptica acordada; filme de proteção e sentido de bobinamento declarados.” A alternativa em formato cortado substituiria o comprimento da bobina, o tubete e o bobinamento pelo comprimento exato da peça, planicidade, orientação, folha intercaladora e quantidade por embalagem. Essas dimensões ilustram uma estrutura completa de campos; não são limites de catálogo da Teng Yang.
Espessura, tolerância e planicidade: a primeira escolha entre formatos

O controle da espessura é mais importante que o rótulo de filme ou chapa. A espessura afeta o consumo de material, a rigidez, a transferência de calor e algumas respostas da peça às cargas, enquanto sua variação pode prejudicar o registro, a pressão de laminação ou a geometria conformada. O comprador deve especificar o que será medido e onde.
- Espessura nominal: o objetivo do projeto, com unidades.
- Tolerância de aceitação: limites bilaterais, limites unilaterais ou uma faixa declarada.
- Método de medição: princípio do instrumento, pressão do apalpador quando aplicável, condicionamento e número de leituras.
- Mapa de amostragem: ao longo da largura e do comprimento e por bobina ou pilha de chapas.
- Registro direcional: posições na direção da máquina e na direção transversal quando a variação do processo for relevante.
A ISO 4593:1993 descreve a medição de espessura por varredura mecânica para filmes e chapas de plástico. A ASTM D8136-24 aborda a espessura e a variabilidade de filmes plásticos, incluindo informações nas direções da máquina e transversal úteis para a inspeção de recebimento e a comunicação entre comprador e vendedor. O escopo do método não cria a tolerância de compra; as partes ainda precisam acordá-la.
Os métodos de tração não devem ser usados como regras de nomenclatura. A ISO 527-3:2018 abrange as condições de ensaio de tração para filmes e chapas com espessura inferior a 1 mm, e a ASTM D882 se aplica a chapas plásticas finas dentro de seu escopo. “Inferior a 1 mm” descreve a faixa de um método de ensaio, não um ponto universal em que os compradores devem passar a chamar filme de chapa.
Falha comum de especificação: Um desenho indica “chapa de TPU, 0,3 mm”, enquanto a cotação indica “filme de TPU em bobina, 0,30 mm”. Os nomes são diferentes, mas as verdadeiras questões em aberto são o grau, a tolerância, o método, a largura, o bobinamento, o filme de proteção, a planicidade após o corte e a validação no equipamento do comprador.
Para obter uma lista de verificação mais detalhada sobre certificados e métodos, associar cada propriedade cotada ao respectivo método de ensaio e evidência.
Manuseio e conversão: desbobinar, laminar, cortar com matriz ou termoformar

Usar a apresentação mais adequada ao percurso físico entre a embalagem e a peça acabada. O material em bobina pode eliminar alimentações manuais redundantes, mas impõe desafios de controle de tensão, guiamento e bobinamento. As chapas cortadas podem eliminar etapas unitárias, mas exigem armazenamento plano e orientação consistente.
| Processo | Formato inicial preferencial | O que verificar | Exceção |
|---|---|---|---|
| Laminação contínua | Bobina | Tensão de desbobinamento, guiamento da manta contínua, regra para emendas, descolamento do filme de proteção e resposta térmica | Lotes curtos podem favorecer kits pré-cortados |
| Corte automatizado com matriz | Bobina ou chapa indexada | Registro, alongamento, aproveitamento de corte, filme de proteção e remoção de resíduos | A geometria do dispositivo de fixação pode exigir peças planas |
| Montagem manual ou protótipo | Peça cortada | Planicidade, identificação, orientação e condição das bordas | Uma bobina pequena pode representar melhor a produção futura |
| Termoformagem ou alimentação de dispositivo de fixação | Chapa cortada ou peça bruta | Uniformidade de aquecimento, arqueamento, orientação, retração e área de fixação | Linhas de alto volume podem alimentar peças brutas a partir de uma bobina |
O bloqueio — adesão indesejada entre camadas adjacentes — requer um controle no nível da compra. A ASTM D3354-21 descreve o bloqueio em filmes plásticos e identifica contato, pressão e temperatura como condições relevantes. Uma bobina pode apresentar bloqueio entre voltas; uma pilha de peças cortadas pode apresentar bloqueio entre as faces. Filme de proteção, folha intercaladora, tratamento superficial, pressão de bobinamento, temperatura e tempo de armazenamento afetam o manuseio. Solicitar um sistema de embalagem definido e testá-lo após condições realistas de armazenamento.
O TPU altamente extensível também pode dificultar o manuseio de bobina a bobina. Não presumir que um material com boa elasticidade na peça acabada se comportará como uma manta contínua dimensionalmente estável. Testar a tensão de desbobinamento, a aceleração, o guiamento e as condições da zona de prensagem entre rolos. Marcar a direção da máquina quando a orientação ou a resposta dimensional puder afetar o corte ou a conformação. Uma chapa alimentada manualmente pode ocultar essas variáveis; uma bobina de produção as revela.
A química ainda determina a resistência e a vida útil

A apresentação não compensa uma incompatibilidade química. O TPU possui pelo menos duas dimensões de seleção distintas: o segmento flexível pode ter base de poliéster, poliéter ou policarbonato, enquanto a família de diisocianatos pode ser alifática ou aromática. Portanto, um grau pode ser descrito nos dois eixos — por exemplo, à base de poliéter e alifático. Tratar esses termos como classificações concorrentes elimina informações úteis.
| Requisito | O formato pode influenciar | O formato não pode determinar |
|---|---|---|
| Exposição à umidade ou hidrólise | Quantidade de emendas e danos de manuseio | A resistência à hidrólise de um grau |
| Estabilidade à radiação ultravioleta e da cor | Exposição da superfície e embalagem protetora | Resposta alifática em comparação com a aromática ou desempenho dos aditivos |
| Uso sob exposição a óleo, produtos químicos ou abrasão | Espessura da peça e geometria substituível | Compatibilidade, retenção após exposição ou taxa de desgaste |
| Flexão em baixa temperatura | Geometria da seção | Transição específica do grau e durabilidade cíclica |
A revisão científica por pares sobre formulações de TPU descreve os dióis de poliéter, poliéster e policarbonato separadamente dos diisocianatos alifáticos e aromáticos. Isso fundamenta a taxonomia; não prevê a vida útil de um grau comercial não identificado. Primeiro, selecionar a química de TPU adequada ao uso antes de escolher sua apresentação e, depois, avaliar o grau exato antes de aprovar a bobina ou o formato cortado.
Termos de materiais que o setor de compras não deve confundir
O TPU é um material de filme de poliuretano, mas “PU” isoladamente também pode descrever outras estruturas de poliuretano. Trata-se de uma família versátil de polímeros, não de um único conjunto de propriedades. A tabela abaixo evita que termos relacionados se tornem substituições implícitas.
| Tipo ou termo do material | Por que não determina bobina ou chapa | O que o comprador deve esclarecer |
|---|---|---|
| Filmes de TPU à base de poliéter | A identidade do segmento flexível não especifica a apresentação de entrega | Grau exato, ensaio para uso em ambiente úmido e formato |
| TPU de policaprolactona | Um descritor químico não determina o bobinamento nem a planicidade | Grau comercial e dados de propriedades verificados |
| TPU aromático ou alifático | A família de diisocianatos é independente da apresentação em bobina ou chapa | Estabilidade da cor, exposição e formulação exata |
| Filme de PVC | O policloreto de vinila pertence a outra família de polímeros | Não substituir com base na semelhança de formato |
| Filme de polietileno | Aparência semelhante ou descrições de densidade não comprovam o comportamento do TPU | Identidade do material e método de ensaio |
| Filme respirável ou impermeável | Essas são alegações de desempenho, não definições de formato | Condições de ensaio de resistência à umidade ou à água |
| Filmes protetores | A designação de uso não determina a tenacidade nem a resistência ao rasgo | Ensaios de superfície, carga, flexão e abrasão |
| Grau para impressão, selagem ou adesão | As alegações de processamento podem depender do tratamento e do substrato | Propriedades de tinta, selagem ou adesão conforme um método especificado |
| Grau automotivo, para tecido ou para espuma | As designações do setor e do substrato não definem uma única especificação | Estrutura de camadas, flexibilidade e exposição em serviço |
| TPU resistente a produtos químicos | A resistência química varia conforme o reagente, a concentração, o tempo e a temperatura | Classes químicas relevantes, incluindo qualquer exposição a cloretos |
O TPU mais espesso é sempre mais durável?
Não. Uma seção mais espessa pode aumentar a capacidade de carga ou a margem de desgaste em uma geometria definida, mas a resistência à tração, a propagação de rasgos, a abrasão, a hidrólise, a estabilidade à radiação ultravioleta e a flexão a frio ainda dependem do grau, da dureza, da orientação, dos aditivos e das condições de ensaio. Comparar corpos de prova condicionados pelo mesmo método. Uma peça mais espessa fabricada com a química errada pode continuar sendo a escolha errada.
Adequação à aplicação: quando o filme em bobina é melhor e quando a chapa cortada é melhor

O filme em bobina é o candidato padrão quando o material passa continuamente por laminação, revestimento, refilamento ou conversão automatizada. A chapa cortada é a candidata padrão quando um operador ou robô alimenta uma peça bruta individual, quando um dispositivo de fixação exige uma peça plana ou quando a demanda de protótipos é pequena demais para justificar o manuseio de bobinas. Esses são pontos de partida, não decisões de liberação.
- Na laminação de calçados, o material em bobina pode permitir uma alimentação repetível em alto volume, mas o comprador deve validar o alongamento, o registro, a colagem e a estrutura real das camadas. Antes da liberação, verificar as restrições da laminação de calçados alimentada por bobina.
- Em estruturas para aplicações médicas ou contato com a pele, o processamento em bobina pode ser adequado ao revestimento e à conversão, mas os requisitos biológicos, químicos e de qualidade específicos da aplicação predominam na decisão. As páginas de categorias do fornecedor não constituem aprovações de dispositivos; identificar as opções disponíveis de filmes para aplicações médicas sem tratá-las como aprovação de dispositivos e, depois, definir de forma independente o caminho regulatório aplicável.
- Membranas protetoras e laminados têxteis: as bobinas reduzem emendas e permitem colagem contínua. Verificar a tensão da manta contínua, a linha de colagem, os requisitos de hidrólise e o desempenho mantido após a exposição.
- Filmes de proteção industriais, proteções e peças conformadas: peças brutas cortadas podem simplificar o posicionamento e a conformação. Verificar a planicidade, a borda cortada, o arqueamento, a alteração dimensional e a geometria da peça acabada.
- Kits de protótipos ou reparo: peças cortadas e identificadas podem reduzir erros de manuseio e identificação. Se a ampliação da escala utilizar bobinas, qualificar uma bobina representativa antes da aprovação da produção.
O volume de produção altera os aspectos econômicos, mas não reverte as restrições físicas. Um teste de baixo volume com chapas cortadas pode identificar a química e a espessura; não pode comprovar o guiamento da bobina. Um teste com bobina pode comprovar o manuseio contínuo; não pode comprovar que as peças cortadas empilhadas permanecerão planas após o armazenamento. Validar o formato que realmente chegará à fábrica.
Custo, MOQ e rendimento: comparar o formato entregue, não o preço por quilograma

A comparação útil é o custo por peça aceita ou metro quadrado utilizável na linha. Incluir material, conversão, embalagem, frete, armazenamento, preparação, troca de produção, refugo, inspeção e risco de parada. A quantidade mínima do pedido deve fazer parte do mesmo modelo, pois a compra de largura personalizada em excesso pode eliminar uma vantagem nominal no preço unitário.
Equação de custo comparável
Custo final por peça aceita = (material + conversão pelo fornecedor + embalagem + frete + inspeção de recebimento + conversão interna + troca de produção + refugo + custo esperado de interrupção) ÷ peças aceitas.
Custo final por peça aceita = (material + conversão pelo fornecedor + embalagem + frete + inspeção de recebimento + conversão interna + troca de produção + refugo + custo esperado de interrupção) ÷ peças aceitas.
Exemplo hipotético calculado, não um preço de mercado: Suponha que um projeto exija 10.000 peças brutas retangulares. A Opção A em bobina custa $4.000 entregue, requer $600 de preparação e mão de obra e gera 8% de desperdício total. A Opção B em chapas cortadas custa $4.750 entregue, requer $150 para recebimento e manuseio e gera 2% de desperdício. Antes de considerar paradas ou peças rejeitadas, os custos ilustrativos são de aproximadamente $0,50 por peça bruta utilizável da Opção A e $0,50 por peça bruta utilizável da Opção B. O menor preço do material entregue não resultou em uma vantagem clara no custo por peça. Substituir todos os valores pelas cotações dos fornecedores e pelos dados da fábrica.
O aproveitamento de corte pode favorecer uma bobina mais larga para determinada geometria e gerar desperdício nas bordas para outra. Peças pré-cortadas podem reduzir a mão de obra, mas acrescentam custos de conversão pelo fornecedor, materiais de embalagem e restrições de lote mínimo. O estudo de 2024 sobre extrusão de TPU, revisado por pares, relatou comportamento dependente do lote associado à degradação, ao aumento da viscosidade e ao acúmulo de partículas. Essa evidência reforça que o rendimento é específico da configuração; ela não fornece um percentual universal de refugo para bobina em comparação com chapa.
Solicitar que ambos os fornecedores cotem a mesma largura útil, tolerância, apresentação e lote de validação. Se um fornecedor cotar uma bobina-mãe e outro cotar peças brutas acabadas, normalizar o limite da conversão antes de comparar os preços.
Quadro de liberação de 2 formatos: bobina ou corte

O quadro de liberação de 2 formatos — bobina ou corte — transforma uma escolha informal de formato em uma decisão de compra controlada. Cada candidato é aprovado somente quando todos os sete campos correspondem à aplicação e à amostra de validação. Qualquer campo em branco representa um risco em aberto, não uma autorização para usar o padrão do fornecedor.
Formato ilustrativo de registro, não dados de catálogo da Teng Yang: manter as unidades junto a cada entrada — por exemplo, largura útil da bobina de 600 mm, comprimento da bobina de 50 m, diâmetro do tubete de 76 mm ou dimensões da peça cortada de 600 mm × 800 mm. Substituir esses exemplos pela cotação do fornecedor e pelo desenho aprovado pelo comprador.
| Campo de controle do material/formato | Registros do comprador | Escolher bobina quando | Escolher chapa cortada quando | Limitação |
|---|---|---|---|---|
| 1. Química/grau | Grau comercial exato e eixos químicos exigidos | O grau aprovado está disponível em uma estrutura que pode ser bobinada | O grau aprovado está disponível plano ou pode ser cortado com segurança | O formato nunca substitui o grau |
| 2. Espessura nominal + método | Valor, unidades, método e condicionamento | O método funciona em toda a largura da manta contínua | O método funciona nas peças e pilhas | Limites baseados no nome são rejeitados |
| 3. Tolerância | Faixa de aceitação e mapa de amostragem | A variação ao longo da largura e do comprimento é aceitável | A variação entre peças e nas bordas é aceitável | Apenas o valor nominal não é suficiente para aprovação |
| 4. Largura/comprimento | Dimensões úteis e regras para as bordas | A largura é adequada à alimentação e ao aproveitamento de corte | O tamanho da peça bruta é adequado ao dispositivo de fixação e à embalagem | O valor máximo de catálogo não é uma tolerância |
| 5. Apresentação de entrega | Tubete/bobinamento/filme de proteção ou planicidade/folha intercaladora/embalagem | Há controles de desbobinamento disponíveis | Os controles da pilha evitam curvatura e bloqueio | A embalagem faz parte do produto |
| 6. Processo de conversão | Percurso na máquina, tensão, calor, velocidade e dispositivo de fixação | A alimentação contínua melhora o processo verificado | A alimentação unitária elimina uma restrição verificada | A capacidade do equipamento deve ser demonstrada |
| 7. Lote de validação | Lote, formato, condicionamento, ajustes da máquina e resultados | Uma bobina representativa é aprovada | Uma pilha representativa embalada é aprovada | Amostras manuais não podem liberar a produção |
| Decisão final | Todos os sete campos acordados e assinados | Liberar a estrutura em bobina identificada | Liberar a embalagem identificada de chapas cortadas | Qualquer alteração de campo reabre a validação |
O engenheiro de processos é responsável pela adequação à máquina, a área da qualidade responde pela medição e aceitação, e o setor de compras responde pela equivalência comercial e pelo controle de alterações. Se um fornecedor propuser uma mudança de formato, reabrir os controles afetados em vez de tratá-la apenas como uma alteração de embalagem.
Os três devem assinar o mesmo quadro de liberação de bobina ou corte.
Lista de verificação para validação de amostras e solicitação de cotação

Um bom plano de amostragem reproduz as condições de armazenamento, apresentação e alimentação. Testar uma bobina identificada se a produção utilizar bobinas. Testar uma pilha embalada após o condicionamento se a produção utilizar peças cortadas. Registrar as evidências necessárias para repetir a decisão.
Antes de solicitar uma amostra
- Aplicação, substratos e condições de exposição em serviço
- Requisitos de grau ou composição química
- Espessura, tolerância e método de medição
- Superfície, dureza, cor e transparência
- Volume de teste e volume anual
Para material em bobina
- Largura útil, comprimento da bobina e tubete
- Sentido de bobinamento e diâmetro máximo da bobina
- Filme de proteção (liner desmoldante), emendas e condição das bordas
- Teste de tensão de desbobinamento e alinhamento
- Registros nas direções da máquina e transversal
Para chapas cortadas
- Largura, comprimento e tolerância das bordas
- Critérios de aceitação para planicidade ou encurvamento
- Folha separadora, orientação e quantidade por embalagem
- Bloqueio entre chapas empilhadas após o armazenamento
- Variação entre peças
Manter as condições de comparação consistentes. A ASTM D1894-24 observa que o atrito do filme pode depender do tempo de envelhecimento, da superfície, das condições do processo e da máquina, da taxa de aplicação da carga e do tempo de permanência. Amostras manuais recém-produzidas e bobinas de produção envelhecidas não são comparáveis, a menos que essas variáveis sejam controladas. Da mesma forma, dados de espessura que consideram a direção, obtidos conforme a ASTM D8136-24, podem revelar variações na manta ou no filme contínuo que uma única medição no centro não detecta.
Exemplo de registro de validação — não é uma especificação de produto: uma equipe poderia identificar uma bobina de teste com espessura nominal de 0,20 mm, largura útil de 600 mm, comprimento de 50 m e tubete de 76 mm; condicionar os corpos de prova por 24 horas a 23 °C e 50% de umidade relativa; medir a espessura em 10 posições ao longo da largura, próximas ao início, ao meio e ao fim; operar a 5 m/min; e verificar novamente o bloqueio ou o atrito após 48 horas e 7 dias. Para peças cortadas do mesmo lote, a equipe poderia inspecionar 30 peças de três embalagens quanto à espessura, condição das bordas, planicidade e orientação antes do teste no equipamento. Os valores tornam o registro auditável; o comprador deve substituí-los por condições seguras para a aplicação e por uma regra de aceitação previamente definida.
O engenheiro de qualidade deve manter a identificação original da bobina ou da embalagem, os resultados e os corpos de prova reprovados. O engenheiro de processo deve registrar a tensão, a temperatura, a velocidade e quaisquer ajustes. A equipe de compras deve vincular a apresentação aprovada à cotação, à quantidade mínima de pedido e à cláusula de notificação de alterações. Essa transferência entre as três funções evita que uma amostra aprovada seja substituída por uma construção mais barata, porém não verificada.
Fixar no pedido de compra o grau, o formato, as dimensões, a tolerância, o filme de proteção (liner desmoldante) ou a folha separadora, o bobinamento ou a orientação, a embalagem, o armazenamento, os campos do certificado e os critérios que acionam a notificação de alterações aprovados. Solicitar ao fornecedor que indique todos os desvios. Usar a ferramenta da Teng Yang para converter as condições de liberação em campos prontos para cotação e, em seguida, anexar o plano de aceitação específico da aplicação.
Pronto para comparar os formatos?
Enviar o substrato real, a composição química aprovada, os campos da ficha de liberação, o equipamento de produção e as condições de validação. Enviar à Teng Yang um resumo comparativo entre bobinas e peças cortadas e solicitar, em uma única cotação, o grau exato, a apresentação de entrega, as tolerâncias declaradas, a identificação da amostra e quaisquer desvios.
Enviar o substrato real, a composição química aprovada, os campos da ficha de liberação, o equipamento de produção e as condições de validação. Enviar à Teng Yang um resumo comparativo entre bobinas e peças cortadas e solicitar, em uma única cotação, o grau exato, a apresentação de entrega, as tolerâncias declaradas, a identificação da amostra e quaisquer desvios.
Perguntas frequentes
A chapa de TPU é feita do mesmo material que o filme de TPU?
Muitas vezes, a composição química do poliuretano termoplástico pode ser a mesma, mas a especificação de fornecimento pode ser diferente. “Filme” normalmente indica um material flexível mais fino, fornecido em bobina, enquanto “chapa” costuma indicar um material mais espesso ou cortado em formato plano. Essas denominações não são suficientes para a aprovação. Antes de considerar duas cotações equivalentes, comparar o grau, o método e a tolerância de espessura, a largura, o comprimento, a superfície, o suporte ou o filme de proteção (liner desmoldante), a apresentação de entrega e os requisitos de ensaio.
Com qual espessura o filme de TPU passa a ser considerado chapa de TPU?
Não existe um limite universal de compra adotado por todos os produtores de resina, convertedores e regiões. As normas e os fornecedores podem usar terminologias diferentes, e muitas páginas comerciais chamam materiais em bobina relativamente espessos de “filme” ou “chapa”. Informar no desenho e no pedido de compra a espessura numérica, a tolerância e o método de ensaio. Em seguida, especificar se o material deve ser entregue em bobina, como peça cortada ou em pilha plana; assim, o nome do formato passa a ser descritivo, em vez de constituir o critério de aceitação.
A chapa de TPU é mais resistente que o filme de TPU?
Não necessariamente. Peças mais espessas podem suportar mais carga em algumas geometrias, mas a resistência à tração, o comportamento ao rasgo, a abrasão, a hidrólise e a estabilidade aos raios ultravioleta também dependem da composição química, da dureza, da orientação, dos aditivos e do método de ensaio. Comparar dados obtidos pelo mesmo método e sob as mesmas condições. Uma chapa mais espessa de TPU à base de poliéster ainda pode ser uma escolha inadequada para uso em ambientes úmidos que exijam um grau qualificado à base de poliéter, e a apresentação, por si só, não corrige essa incompatibilidade.
O filme de TPU pode ser fornecido como chapas cortadas?
Sim, muitos convertedores podem cortar longitudinalmente o material em bobina e dividi-lo em peças. Confirmar a planicidade, a proteção contra bloqueio, a folha separadora ou o filme de proteção (liner desmoldante), a tolerância das bordas, a quantidade por embalagem e se a operação de corte altera a quantidade mínima de pedido.
O que deve constar em uma solicitação de cotação de chapa ou filme de TPU?
Informar primeiro a aplicação e os substratos e, em seguida, registrar a composição química de TPU solicitada ou o grau aprovado, a espessura nominal, a tolerância de espessura e o método de medição, a largura e o comprimento, a apresentação em bobina ou em peças planas cortadas, os detalhes do tubete e do bobinamento quando aplicáveis, o acabamento da superfície, a cor ou a transparência, a dureza, o ambiente de serviço, os documentos de conformidade exigidos, os volumes anual e de teste e as condições de validação da amostra. Solicitar ao fornecedor que indique todos os desvios, em vez de substituir uma especificação completa por uma denominação habitual de “filme” ou “chapa”.
Referências e fontes
- ASTM D882-26: https://store.astm.org/d0882-26.html
- ASTM D8136-24: https://store.astm.org/d8136-24.html
- ASTM D3354-21: https://store.astm.org/d3354-21.html
- ASTM D1894-24: https://store.astm.org/standards/d1894
- ISO 4593:1993: https://www.iso.org/standard/29690.html
- ISO 527-3:2018: https://www.iso.org/standard/70307.html
- Revisão por pares sobre formulações de TPU: https://pmc.ncbi.nlm.nih.gov/articles/PMC6415426/
- Registro do estudo do Oak Ridge National Laboratory sobre extrusão de TPU: https://impact.ornl.gov/en/publications/characterization-methods-to-predict-extrusion-performance-in-ther/


