
Kontakt mit Teng Yang Company aufnehmen


Aktualisiert im August 2026 · Leitfaden für industrielle Einkäufer und Verarbeiter
TPU-Platte vs. TPU-Folie ist eine Frage des Formats: TPU-Platten und TPU-Folien können aus derselben thermoplastischen Polyurethanqualität hergestellt werden; der entscheidende Unterschied liegt häufig darin, wie das Material dimensioniert, bereitgestellt und gehandhabt wird. Verwenden Sie Rollenfolie für einen kontinuierlichen, zuggeregelten Prozess und Zuschnitte für die Einzelbeschickung oder Handhabung flacher Teile, jedoch erst, nachdem Chemie, Dicke, Toleranz und Validierungsbedingungen übereinstimmen.
Direkte Antwort: Genehmigen Sie kein Angebot allein aufgrund der Bezeichnungen „Folie“ oder „Platte“. Legen Sie 7 Felder fest: Typ, Nenndicke und Methode, Toleranz, Breite/Länge, Lieferform, Verarbeitungsprozess und Validierungscharge. Ändert sich eines dieser Felder, sind die Formate noch nicht gleichwertig.
Kurzfassung: Eine Formatbezeichnung ist ein Anhaltspunkt für die Prozessführung, kein Abnahmekriterium. Vergleichen Sie das an der Maschine nutzbare Material einschließlich Wicklung, Trennliner, Ebenheit, Verblockung, Ausschuss und Umrüstung. Prüfen Sie anschließend eine repräsentative Lieferform für die Produktion und nicht nur ein manuell zugeschnittenes Muster.
TPU-Platte vs. TPU-Folie im Überblick

Dieselbe TPU-Formulierung kann als dünnes, flexibles Bahnmaterial extrudiert, auf eine Rolle gewickelt, auf Breite geschnitten und später in einzelne Stücke zugeschnitten werden. Ein anderer Lieferant bezeichnet die zugeschnittenen Stücke möglicherweise als „Platten“. Ein dickerer Typ kann auch von Anfang an flach geliefert werden. Die Bezeichnung allein belegt daher weder die Materialidentität noch die Eignung für den Prozess.
| Entscheidungsfaktor | Rollenfolie ist in der Regel der bessere Ausgangspunkt | Zuschnitte sind in der Regel der bessere Ausgangspunkt | Nicht voraussetzen |
|---|---|---|---|
| Materialzuführung | Kontinuierliches Abwickeln, Kaschieren, Beschichten oder automatisiertes Schneiden | Manuelle Beschickung, Vorrichtungen, Prototypen oder Einzelteile | Beide Formate laufen ohne Zuführversuche problemlos |
| Bestellmaße | Dicke, Breite, Rollenlänge, Kern, Wicklung und Trennliner | Dicke, Breite, Länge, Ebenheit, Zwischenlage und Verpackungsmenge | „Platte“ bezeichnet eine einheitliche Dicke |
| Hauptrisiko bei der Handhabung | Verblockung, Teleskopieren, Dehnung, Falten und Bahnführung | Aufrollen, Verblockung im Stapel, Kantenschäden und Passerfehler | Das Zuschneiden einer Rolle beseitigt sämtliche Formatrisiken |
| Wirtschaftlichkeit | Kann bei dauerhaft hohen Mengen den Handhabungsaufwand senken | Kann bei Bedarf an Einzelteilen das betriebsinterne Längs- oder Querschneiden vermeiden | Der niedrigste Kilogrammpreis ergibt die niedrigsten Teilekosten |
| Fallstrick bei Suchbegriffen | „TPU-Folie und -Platte“ oder „TPU-Platte auf Rolle“ | „TPU-Platte 0,5 mm“ oder eine andere Dickenangabe | Jeder Suchbegriff ist eine vollständige Einkaufsspezifikation |
ASTM D882-26 verwendet „Folie“ innerhalb dieses Prüfverfahrens als optionale Bezeichnung für Kunststoffbahnen mit einer Nenndicke von höchstens 0,25 mm. Das ist ein nützlicher terminologischer Hinweis, aber keine allgemeingültige Regel für Handelsbezeichnungen. Einkäufer sollten auf der Zeichnung und in der Bestellung eine numerische Dicke sowie die erforderliche Lieferform als Rolle oder flacher Zuschnitt angeben.
Benötigt das Projekt zunächst grundlegende Materialinformationen, trennen Sie die Identität des TPU-Materials von der Lieferform. Prüfen Sie für aktuelle Typen und vom Lieferanten bestätigte Leistungsmerkmale, welche Typen von Teng Yang als Rolle oder Zuschnitt angeboten werden können. Dieser Leitfaden konzentriert sich auf die Entscheidung über die Lieferform.
Was Lieferanten unter Folie, Platte, Rollenmaterial und Zuschnitten verstehen
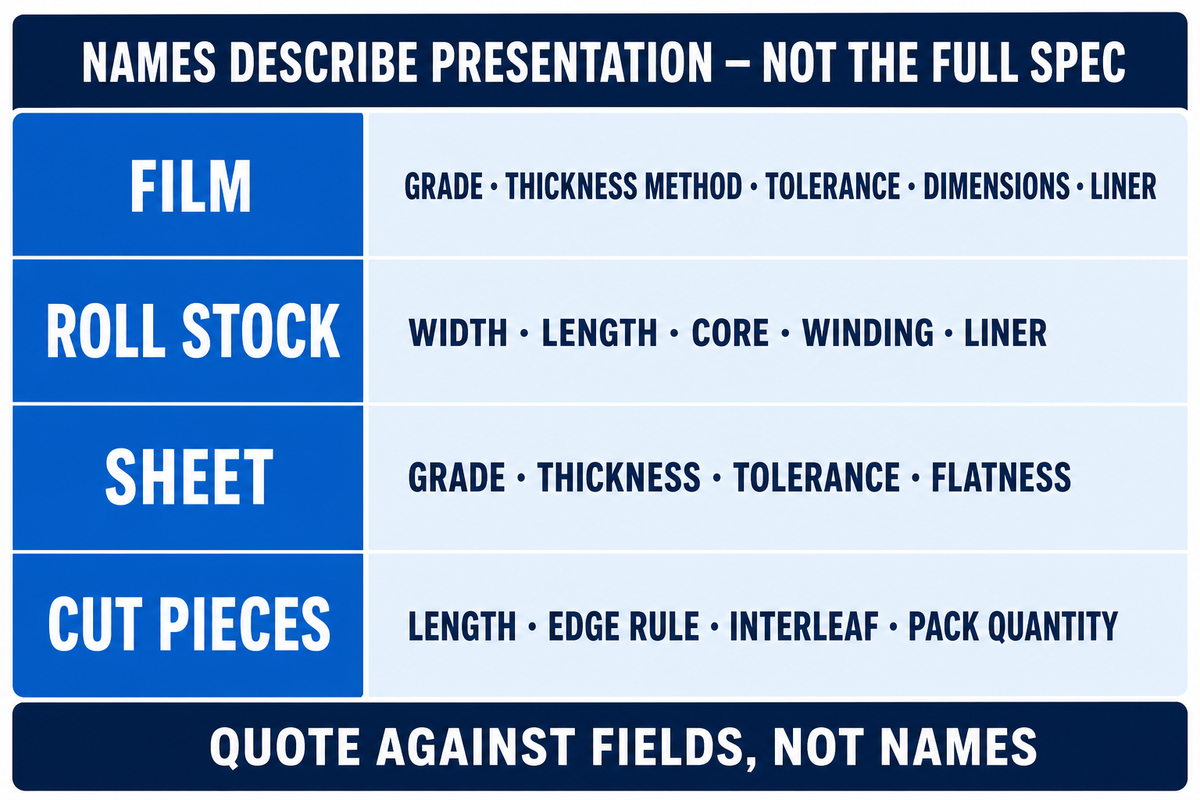
4 Bezeichnungen beschreiben häufig überlappende Produkte. Folie bezeichnet üblicherweise flexibles, relativ dünnes Material. Platte bezeichnet häufig ein dickeres oder flaches Stück. Rollenmaterial beschreibt die Lieferform eindeutiger: um einen Kern gewickeltes Material. Zuschnitte geben an, dass der Verarbeiter das Material auf die vorgegebenen Maße längs oder quer geschnitten hat. Keine dieser Bezeichnungen legt Chemie, Härte, Oberfläche, Toleranz oder Trägermaterial fest.
Rollenbeschreibung
Geben Sie nutzbare Breite, Rollenlänge oder flächenbezogene Masse, Kerninnendurchmesser, Wickelrichtung, Spleißvorgaben, Trennliner und maximalen Außendurchmesser an.
Beschreibung des Zuschnitts
Geben Sie Breite, Länge, Rechtwinkligkeit oder Kantentoleranz, Vorgaben für Ebenheit oder Aufrollen, Zwischenlage, Stapelausrichtung und Verpackungsmenge an.
Gemeinsame Beschreibung
Geben Sie den genauen Typ, die Methode und Toleranz der Dickenmessung, Härte, Oberfläche, Farbe, Chargenidentität, Lagerbedingungen und erforderlichen Dokumente an.
Wie wird die Dicke von TPU-Folie spezifiziert?
Verwenden Sie einen Nennwert, Einheiten, eine Toleranz, eine Messmethode, Probenahmestellen und eine Konditionierung. Wenn die Richtung relevant ist, dokumentieren Sie Maschinen- und Querrichtung. Eine bloße Zertifikatsangabe wie „0,20 mm“ lässt bei der Eingangsprüfung offen, ob es sich um einen Sollwert, einen gerundeten Katalogwert oder einen Abnahmegrenzwert handelt.
Die praktische Schlussfolgerung ist einfach: Lassen Sie Lieferanten Angebote anhand definierter Felder und nicht anhand von Bezeichnungen erstellen. Rollenmaterial aus dem freigegebenen Typ kann zu gültigen Zuschnitten verarbeitet werden, doch durch Schneiden, Stapeln und Verpacken entstehen neue Bedingungen für Kanten, Ebenheit und Verblockung. Umgekehrt belegt ein flaches Muster nicht, dass sich die vollständige Rolle sauber abwickeln, führen oder kaschieren lässt.
Beispiel für eine vereinheitlichte Angebotsangabe: „Transparente TPU-Platte“ ist für einen Vergleich zu ungenau. Eine kontrollierte Zeile könnte stattdessen lauten: „freigegebener Typ thermoplastischer Polyurethanfolie; 0,20 mm Nenndicke mit vereinbarter Toleranz von ±0,02 mm; 600 mm nutzbare Breite; 50 m Rollenlänge; 76 mm Kern; transparente Oberfläche mit vereinbarter optischer Klarheit; Trennliner und Wickelrichtung angegeben.“ Bei der Alternative als Zuschnitt würden Rollenlänge, Kern und Wicklung durch genaue Stücklänge, Ebenheit, Ausrichtung, Zwischenlage und Verpackungsmenge ersetzt. Diese Maße veranschaulichen den vollständigen Aufbau der Felder; sie sind keine Kataloggrenzwerte von Teng Yang.
Dicke, Toleranz und Ebenheit: der erste Zielkonflikt bei der Formatauswahl

Die Kontrolle der Dicke ist wichtiger als die Bezeichnung als Folie oder Platte. Die Dicke beeinflusst Materialverbrauch, Steifigkeit, Wärmeübertragung und bestimmte Reaktionen des Bauteils auf Belastungen, während Schwankungen Passer, Kaschierdruck oder eine geformte Geometrie beeinträchtigen können. Der Einkäufer sollte festlegen, was wo gemessen wird.
- Nenndicke: das Konstruktionsziel mit Einheit.
- Abnahmetoleranz: beidseitige Grenzwerte, einseitige Grenzwerte oder ein angegebener Bereich.
- Messmethode: Messprinzip des Instruments, gegebenenfalls Druck des Messfußes, Konditionierung und Anzahl der Messwerte.
- Probenahmeplan: über die Breite, entlang der Länge sowie je Rolle oder Plattenstapel.
- Richtungsbezogenes Prüfprotokoll: Positionen in Maschinen- und Querrichtung, wenn Prozessschwankungen relevant sind.
ISO 4593:1993 beschreibt die Dickenmessung von Kunststofffolien und -bahnen durch mechanische Abtastung. ASTM D8136-24 behandelt Dicke und Dickenabweichungen von Kunststofffolien, einschließlich Angaben zur Maschinen- und Querrichtung, die für Eingangsprüfung und Kommunikation zwischen Käufer und Verkäufer nützlich sind. Der Anwendungsbereich der Methode legt keine Einkaufstoleranz fest; diese Toleranz müssen die Parteien weiterhin vereinbaren.
Zugprüfverfahren dürfen nicht als Benennungsregeln verwendet werden. ISO 527-3:2018 behandelt die Bedingungen für Zugprüfungen an Folien und Platten mit einer Dicke von weniger als 1 mm, und ASTM D882 gilt innerhalb ihres Anwendungsbereichs für dünne Kunststoffbahnen. „Weniger als 1 mm“ beschreibt den Bereich eines Prüfverfahrens und keinen allgemeingültigen Punkt, ab dem Einkäufer eine Folie als Platte bezeichnen müssen.
Häufiger Spezifikationsfehler: Eine Zeichnung nennt „TPU-Platte, 0,3 mm“, während im Angebot „TPU-Folie, 0,30 mm, Rolle“ steht. Die Bezeichnungen unterscheiden sich, doch die tatsächlich offenen Fragen betreffen Typ, Toleranz, Methode, Breite, Wicklung, Trennliner, Ebenheit nach dem Zuschneiden und Validierung auf den Anlagen des Käufers.
Für eine ausführlichere Checkliste zu Zertifikaten und Methoden ordnen Sie jede angebotene Eigenschaft ihrem Prüfverfahren und Nachweis zu.
Handhabung und Verarbeitung: Abwickeln, Kaschieren, Stanzen oder Thermoformen

Verwenden Sie die Lieferform, die sich am besten für den physischen Weg von der Verpackung bis zum fertigen Bauteil eignet. Rollenmaterial kann überflüssige manuelle Beschickungsschritte vermeiden, stellt jedoch Anforderungen an Zugregelung, Bahnführung und Wicklung. Zuschnitte können einzelne Arbeitsschritte einsparen, erfordern aber eine flache Lagerung und einheitliche Ausrichtung.
| Prozess | Bevorzugtes Ausgangsformat | Zu prüfen | Ausnahme |
|---|---|---|---|
| Kontinuierliche Kaschierung | Rolle | Abwickelzug, Bahnführung, Spleißvorgaben, Ablöseverhalten des Trennliners und thermisches Verhalten | Bei Kleinserien können vorgeschnittene Sätze vorteilhaft sein |
| Automatisiertes Stanzen | Rolle oder indexierter Bogen | Passer, Dehnung, Verschachtelung, Trennliner und Abfallabführung | Die Vorrichtungsgeometrie kann flache Zuschnitte erfordern |
| Manuelle Montage oder Prototyp | Zuschnitt | Ebenheit, Kennzeichnung, Ausrichtung und Kantenzustand | Eine kleine Rolle kann die künftige Produktion besser abbilden |
| Thermoformen oder Beschicken einer Vorrichtung | Zugeschnittener Bogen oder Zuschnitt | Gleichmäßigkeit der Erwärmung, Durchhang, Ausrichtung, Schrumpfung und Einspannbereich | Hochvolumenanlagen können Zuschnitte von einer Rolle zuführen |
Die Verblockung – eine unerwünschte Haftung zwischen benachbarten Schichten – erfordert eine Kontrolle auf Einkaufsebene. ASTM D3354-21 beschreibt die Verblockung von Kunststofffolien und nennt Kontakt, Druck und Temperatur als relevante Bedingungen. Bei einer Rolle kann es zwischen den Wickellagen zu Verblockungen kommen; bei einem Zuschnittstapel können die Oberflächen aneinanderhaften. Trennliner, Zwischenlage, Oberflächenbehandlung, Wickeldruck, Lagertemperatur und Lagerdauer beeinflussen die Handhabung. Fordern Sie ein definiertes Verpackungssystem und prüfen Sie es nach einer realistischen Lagerung.
Stark dehnbares TPU kann auch bei der Rolle-zu-Rolle-Verarbeitung Schwierigkeiten verursachen. Gehen Sie nicht davon aus, dass sich ein Material mit guter Elastizität im fertigen Bauteil wie eine dimensionsstabile Materialbahn verhält. Erproben Sie Abwickelzug, Beschleunigung, Bahnsteuerung und Walzenspaltbedingungen. Kennzeichnen Sie die Maschinenrichtung, wenn Ausrichtung oder Maßverhalten das Schneiden oder Formen beeinflussen könnten. Ein manuell zugeführter Bogen kann diese Variablen verbergen; eine Produktionsrolle macht sie sichtbar.
Die Chemie bestimmt weiterhin Beständigkeit und Gebrauchsdauer

Die Lieferform kann eine ungeeignete Chemie nicht ausgleichen. TPU weist mindestens 2 getrennte Auswahldimensionen auf: Das Weichsegment kann auf Polyester, Polyether oder Polycarbonat basieren, während die Diisocyanatfamilie aliphatisch oder aromatisch sein kann. Ein Typ lässt sich daher auf beiden Achsen beschreiben – beispielsweise als polyetherbasiert und aliphatisch. Werden diese Begriffe als konkurrierende Bezeichnungen behandelt, gehen nützliche Informationen verloren.
| Anforderung | Das Format kann beeinflussen | Das Format kann nicht bestimmen |
|---|---|---|
| Nass- oder Hydrolysebelastung | Anzahl der Nähte und Schäden durch Handhabung | Hydrolysebeständigkeit eines Typs |
| UV- und Farbstabilität | Oberflächenexposition und Schutzverpackung | Verhalten aliphatischer gegenüber aromatischen Varianten oder Leistungsfähigkeit von Additiven |
| Gebrauch unter Öl-, Chemikalien- oder Abrasionsbelastung | Bauteildicke und austauschbare Geometrie | Verträglichkeit, Eigenschaftserhalt nach Exposition oder Verschleißrate |
| Biegung bei niedrigen Temperaturen | Querschnittsgeometrie | Typspezifischer Übergang und Dauerhaltbarkeit unter zyklischer Belastung |
Die begutachtete Übersicht zu TPU-Formulierungen beschreibt Polyether-, Polyester- und Polycarbonatdiole getrennt von aliphatischen und aromatischen Diisocyanaten. Das stützt die Klassifizierung, erlaubt jedoch keine Vorhersage der Gebrauchsdauer eines nicht bezeichneten kommerziellen Typs. Wählen Sie zunächst die für die Einsatzbedingungen geeignete TPU-Chemie und anschließend die Lieferform und prüfen Sie dann den genauen Typ vor der Freigabe als Rolle oder Zuschnitt.
Materialbegriffe, die der Einkauf nicht gleichsetzen sollte
TPU ist ein Folienmaterial aus Polyurethan, doch „PU“ allein kann auch andere Polyurethanaufbauten bezeichnen. Es handelt sich um eine vielseitige Polymerfamilie und nicht um einen einzigen Eigenschaftssatz. Die folgende Tabelle verhindert, dass verwandte Begriffe stillschweigend als Ersatz verwendet werden.
| Materialtyp oder Begriff | Warum dadurch keine Auswahl zwischen Rolle und Platte möglich ist | Was der Einkäufer klären muss |
|---|---|---|
| TPU-Folien auf Polyetherbasis | Die Identität des Weichsegments legt die Lieferform nicht fest | Genauer Typ, Prüfung für Nassbeanspruchung und Format |
| Polycaprolacton-TPU | Eine chemische Beschreibung legt weder Wicklung noch Ebenheit fest | Kommerzieller Typ und verifizierte Eigenschaftsdaten |
| Aromatisches oder aliphatisches TPU | Die Diisocyanatfamilie ist von der Lieferform als Rolle oder Platte unabhängig | Farbstabilität, Exposition und genaue Formulierung |
| PVC-Folie | Polyvinylchlorid gehört zu einer anderen Polymerfamilie | Nicht allein aufgrund eines ähnlichen Formats ersetzen |
| Polyethylenfolie | Ein ähnliches Aussehen oder ähnliche Dichteangaben belegen kein TPU-Verhalten | Materialidentität und Prüfverfahren |
| Atmungsaktive oder wasserdichte Folie | Dies sind Leistungsangaben und keine Formatdefinitionen | Prüfbedingungen für Feuchtigkeitsbeständigkeit oder Wasserbeständigkeit |
| Schutzfolien | Die Anwendungsbezeichnung legt weder Zähigkeit noch Weiterreißfestigkeit fest | Prüfungen von Oberfläche, Belastung, Biegung und Abrasion |
| Typ zum Bedrucken, Versiegeln oder Verkleben | Verarbeitungsangaben können von Behandlung und Substrat abhängen | Druckfarben-, Versiegelungs- oder Klebeigenschaften nach einem benannten Verfahren |
| Typ für Automobilanwendungen, Gewebe oder Schaumstoffe | Branchen- und Substratbezeichnungen definieren keine einheitliche Spezifikation | Schichtaufbau, Flexibilität und Gebrauchsbelastung |
| Chemikalienbeständiges TPU | Die Chemikalienbeständigkeit variiert je nach Reagenz, Konzentration, Dauer und Temperatur | Relevante Chemikalienklassen einschließlich möglicher Chloridexposition |
Ist dickeres TPU immer haltbarer?
Nein. Eine größere Querschnittsdicke kann bei einer definierten Geometrie die Belastbarkeit oder Verschleißreserve erhöhen, doch Zugfestigkeit, Rissausbreitung, Abrasion, Hydrolyse, UV-Stabilität und Kälteflexibilität hängen weiterhin von Typ, Härte, Ausrichtung, Additiven und Prüfbedingungen ab. Vergleichen Sie konditionierte Prüfkörper nach derselben Methode. Ein dickeres Stück aus der falschen Chemie kann dennoch die falsche Wahl sein.
Anwendungseignung: Wann Rollenfolie und wann Zuschnitte vorteilhaft sind

Rollenfolie ist der erste Kandidat, wenn das Material kontinuierlich durch Kaschierung, Beschichtung, Längsschneiden oder automatisierte Verarbeitung geführt wird. Zuschnitte sind der erste Kandidat, wenn ein Bediener oder Roboter einen einzelnen Zuschnitt einlegt, eine Vorrichtung ein flaches Stück erfordert oder der Bedarf für Prototypen zu gering ist, um eine Rollenhandhabung zu rechtfertigen. Dies sind Ausgangspunkte und keine Freigabeentscheidungen.
- Bei der Schuhkaschierung kann Rollenmaterial eine wiederholgenaue Zuführung großer Mengen unterstützen, doch der Einkäufer muss Dehnung, Passer, Verklebung und den tatsächlichen Schichtaufbau validieren. Prüfen Sie vor der Freigabe die Einschränkungen der rollengespeisten Schuhkaschierung.
- Bei medizinischen Aufbauten oder Aufbauten mit Hautkontakt kann die Rollenverarbeitung für Beschichtung und Weiterverarbeitung geeignet sein, doch anwendungsspezifische biologische, chemische und qualitative Anforderungen bestimmen die Entscheidung. Kategorieseiten von Lieferanten sind keine Produktzulassungen; ermitteln Sie verfügbare Folienoptionen für medizinische Anwendungen, ohne sie als Produktzulassung zu behandeln, und legen Sie anschließend den geltenden regulatorischen Weg unabhängig davon fest.
- Schutzmembranen und Textilkaschierungen: Rollen reduzieren Nähte und unterstützen eine kontinuierliche Verklebung. Prüfen Sie Bahnzug, Klebefuge, Anforderungen an die Hydrolysebeständigkeit und die verbleibende Leistungsfähigkeit nach der Exposition.
- Industrielle Auskleidungen, Schutzvorrichtungen und Formteile: Zuschnitte können das Positionieren und Formen vereinfachen. Prüfen Sie Ebenheit, Schnittkante, Durchhang, Maßänderung und Geometrie des fertigen Bauteils.
- Prototypen- oder Reparatursätze: Gekennzeichnete Zuschnitte können den Handhabungsaufwand und Identifikationsfehler reduzieren. Wenn für die Serienproduktion Rollen vorgesehen sind, qualifizieren Sie vor der Produktionsfreigabe eine repräsentative Rolle.
Das Produktionsvolumen verändert die Wirtschaftlichkeit, hebt die physikalischen Einschränkungen aber nicht auf. Ein Kleinmengenversuch mit Zuschnitten kann Chemie und Dicke bestimmen; die Bahnführung einer Rolle kann er nicht belegen. Ein Rollenversuch kann die kontinuierliche Handhabung belegen; er kann nicht nachweisen, dass gestapelte Zuschnitte nach der Lagerung flach bleiben. Validieren Sie das Format, das tatsächlich im Werk eintrifft.
Kosten, MOQ und Ausbeute: Lieferformat statt Kilogrammpreis vergleichen

Der aussagekräftige Vergleichswert sind die Kosten je abgenommenem Teil oder nutzbarem Quadratmeter an der Anlage. Berücksichtigen Sie Material, Verarbeitung, Verpackung, Fracht, Lagerung, Einrichtung, Umrüstung, Ausschuss, Prüfung und das Risiko von Stillstandszeiten. Die Mindestbestellmenge gehört in dasselbe Modell, da eine zu große kundenspezifische Breite einen nominellen Stückpreisvorteil zunichtemachen kann.
Gleichung für vergleichbare Kosten
Lieferkosten je abgenommenem Teil = (Material + Verarbeitung beim Lieferanten + Verpackung + Fracht + Eingangsprüfung + betriebsinterne Verarbeitung + Umrüstung + Ausschuss + erwartete Störungskosten) ÷ abgenommene Teile.
Lieferkosten je abgenommenem Teil = (Material + Verarbeitung beim Lieferanten + Verpackung + Fracht + Eingangsprüfung + betriebsinterne Verarbeitung + Umrüstung + Ausschuss + erwartete Störungskosten) ÷ abgenommene Teile.
Konstruiertes Rechenbeispiel, kein Marktpreis: Angenommen, für ein Projekt werden 10.000 rechteckige Zuschnitte benötigt. Rollenoption A kostet einschließlich Lieferung $4.000, erfordert $600 für Einrichtung und Arbeitsaufwand und verursacht insgesamt 8 % Ausschuss. Die Zuschnittoption B kostet einschließlich Lieferung $4.750, erfordert $150 für Warenannahme und Handhabung und verursacht 2 % Ausschuss. Ohne Berücksichtigung von Stillstandszeiten oder Ausschussteilen betragen die beispielhaften Kosten etwa $0,50 je verwendbarem Zuschnitt bei Option A und $0,50 je verwendbarem Zuschnitt bei Option B. Der niedrigere Preis des gelieferten Materials führte nicht zu einem eindeutigen Kostenvorteil pro Teil. Ersetzen Sie jeden Wert durch Lieferantenangebote und Daten aus der Produktionsanlage.
Die Verschachtelung kann für eine Geometrie eine breitere Rolle begünstigen und bei einer anderen Kantenabfall verursachen. Vorgeschnittene Stücke können den Arbeitsaufwand reduzieren, verursachen jedoch zusätzliche Verarbeitungskosten beim Lieferanten, Verpackungsmaterial und Einschränkungen durch Mindestchargen. Die begutachtete TPU-Extrusionsstudie von 2024 berichtete über chargenabhängiges Verhalten im Zusammenhang mit Abbau, Viskositätsanstieg und Partikelablagerungen. Dieser Nachweis unterstreicht, weshalb die Ausbeute von der jeweiligen Konfiguration abhängt; er liefert keinen allgemeingültigen Ausschussprozentsatz für Rolle gegenüber Platte.
Bitten Sie beide Lieferanten um ein Angebot für dieselbe nutzbare Breite, Toleranz, Lieferform und Validierungscharge. Bietet ein Lieferant eine Mutterrolle und der andere fertige Zuschnitte an, vereinheitlichen Sie vor dem Preisvergleich die Abgrenzung der Verarbeitungsschritte.
Die Freigabematrix für 2 Formate: Rolle oder Zuschnitt

Die Freigabematrix für 2 Formate – Rolle oder Zuschnitt – macht aus einer informellen Formatwahl eine kontrollierte Einkaufsentscheidung. Jeder Kandidat besteht nur, wenn alle 7 Felder mit der Anwendung und dem Validierungsmuster übereinstimmen. Jedes leere Feld ist ein offenes Risiko und keine Erlaubnis, die Standardeinstellung des Lieferanten zu übernehmen.
Beispielhaftes Prüfprotokollformat, keine Katalogdaten von Teng Yang: Fügen Sie jedem Eintrag die Einheit hinzu – beispielsweise 600 mm nutzbare Rollenbreite, 50 m Rollenlänge, 76 mm Kerndurchmesser oder Zuschnittmaße von 600 mm × 800 mm. Ersetzen Sie diese Beispiele durch das Angebot des Lieferanten und die freigegebene Zeichnung des Käufers.
| Prüffeld für Material/Format | Angaben des Käufers | Rolle wählen, wenn | Zuschnitt wählen, wenn | Einschränkung |
|---|---|---|---|---|
| 1. Chemie/Typ | Genauer kommerzieller Typ und erforderliche Chemieachsen | Der freigegebene Typ ist in einem wickelbaren Aufbau verfügbar | Der freigegebene Typ ist flach verfügbar oder kann sicher zugeschnitten werden | Das Format ersetzt niemals den Typ |
| 2. Nenndicke + Methode | Wert, Einheiten, Methode und Konditionierung | Die Methode funktioniert über die gesamte Materialbahn | Die Methode funktioniert über einzelne Stücke und Stapel hinweg | Auf Bezeichnungen beruhende Grenzwerte werden abgelehnt |
| 3. Toleranz | Abnahmebereich und Probenahmeplan | Abweichungen über Breite und Länge sind akzeptabel | Abweichungen zwischen einzelnen Stücken und an den Kanten sind akzeptabel | Der Nennwert allein reicht nicht für die Abnahme aus |
| 4. Breite/Länge | Nutzbare Abmessungen und Kantenvorgaben | Die Breite eignet sich für Zuführung und Verschachtelung | Die Zuschnittgröße passt zur Vorrichtung und Verpackung | Der Kataloghöchstwert ist keine Toleranz |
| 5. Lieferform | Kern/Wicklung/Trennliner oder Ebenheit/Zwischenlage/Verpackung | Kontrollen für das Abwickeln sind verfügbar | Kontrollen des Stapels verhindern Aufrollen und Verblockung | Die Verpackung ist Bestandteil des Produkts |
| 6. Verarbeitungsprozess | Maschinenweg, Zug, Temperatur, Geschwindigkeit und Vorrichtung | Die kontinuierliche Zuführung verbessert den verifizierten Prozess | Die Einzelbeschickung beseitigt eine verifizierte Einschränkung | Die Eignung der Anlage muss nachgewiesen werden |
| 7. Validierungscharge | Charge, Format, Konditionierung, Maschineneinstellungen und Ergebnisse | Eine repräsentative Rolle besteht die Prüfung | Ein repräsentativer verpackter Stapel besteht die Prüfung | Manuell zugeschnittene Muster reichen nicht für die Produktionsfreigabe aus |
| Abschließende Entscheidung | Alle 7 Felder sind vereinbart und unterzeichnet | Den bezeichneten Rollenaufbau freigeben | Die bezeichnete Zuschnittpackung freigeben | Jede Änderung eines Feldes erfordert eine erneute Validierung |
Der Prozessingenieur verantwortet die Maschineneignung, das Qualitätswesen die Messung und Abnahme und der Einkauf die wirtschaftliche Gleichwertigkeit und Änderungskontrolle. Schlägt ein Lieferant eine Formatänderung vor, öffnen Sie die betroffenen Prüffelder erneut, statt die Änderung als reine Verpackungsfrage zu behandeln.
Alle 3 sollten dieselbe Freigabematrix für Rolle oder Zuschnitt unterzeichnen.
Checkliste für Mustervalidierung und Angebotsanfrage

Ein guter Musterplan bildet Lagerung, Lieferform und Zuführung nach. Prüfen Sie eine eindeutig gekennzeichnete Rolle, wenn in der Produktion Rollen verwendet werden. Prüfen Sie nach der Konditionierung einen verpackten Stapel, wenn in der Produktion Zuschnitte verwendet werden. Dokumentieren Sie die Nachweise, die erforderlich sind, um die Entscheidung zu reproduzieren.
Vor der Anforderung eines Musters
- Anwendung, Substrate und Belastungen im Gebrauch
- Anforderungen an Typ oder Chemie
- Dicke, Toleranz und Messmethode
- Oberfläche, Härte, Farbe und Transparenz
- Versuchs- und Jahresmenge
Für Rollenware
- Nutzbare Breite, Rollenlänge und Rollenkern
- Wickelrichtung und maximaler Rollendurchmesser
- Trennliner, Spleißstellen und Kantenzustand
- Abwickelspannung und Bahnführungsversuch
- Prüfprotokolle in Maschinen- und Querrichtung
Für Bogenzuschnitte
- Breite, Länge und Kantentoleranz
- Akzeptanzkriterien für Ebenheit oder Aufrollen
- Zwischenlage, Ausrichtung und Packungsmenge
- Verblocken im Stapel nach der Lagerung
- Abweichungen zwischen einzelnen Zuschnitten
Konditionieren Sie Vergleichsproben einheitlich. ASTM D1894-24 weist darauf hin, dass die Reibung von Folien vom Alter, von der Oberfläche, von Prozess- und Maschinenbedingungen, der Belastungsgeschwindigkeit und der Verweilzeit abhängen kann. Frische Handmuster und gealterte Produktionsrollen sind nur vergleichbar, wenn diese Variablen kontrolliert werden. Ebenso können richtungsbezogene Daten zur Dicke gemäß ASTM D8136-24 Schwankungen innerhalb der Materialbahn sichtbar machen, die bei einer einzelnen Messung in der Bahnmitte unentdeckt bleiben.
Beispiel für ein Validierungsprotokoll – keine Produktspezifikation: Ein Team könnte eine Versuchsrolle mit einer Nenndicke von 0,20 mm, einer nutzbaren Breite von 600 mm, einer Länge von 50 m und einem Rollenkern von 76 mm eindeutig kennzeichnen, die Prüfkörper 24 Stunden bei 23°C und 50 % relativer Luftfeuchtigkeit konditionieren, die Dicke an 10 über die Breite verteilten Positionen nahe dem Anfang, der Mitte und dem Ende messen, einen Versuch bei 5 m/min durchführen und das Verblocken oder die Reibung nach 48 Stunden und 7 Tagen erneut prüfen. Bei Zuschnitten aus derselben Charge könnte es vor dem Anlagenversuch 30 Teile aus drei Packungen auf Dicke, Kantenzustand, Ebenheit und Ausrichtung prüfen. Die Werte machen das Prüfprotokoll auditierbar; der Käufer muss sie durch anwendungssichere Bedingungen und eine vorab festgelegte Abnahmeregel ersetzen.
Der Qualitätsingenieur sollte die ursprüngliche Kennzeichnung der Rolle oder Packung, die Ergebnisse und die durchgefallenen Prüfkörper aufbewahren. Der Prozessingenieur sollte Spannung, Temperatur, Geschwindigkeit und jede Anpassung dokumentieren. Der Einkauf sollte die freigegebene Lieferform mit dem Angebot, der Mindestbestellmenge und der Änderungsklausel verknüpfen. Diese Übergabe zwischen den drei Funktionen verhindert, dass ein erfolgreich geprüftes Muster durch einen günstigeren, aber nicht verifizierten Aufbau ersetzt wird.
Schreiben Sie den freigegebenen Typ, das Format, die Abmessungen, die Toleranz, den Trennliner oder die Zwischenlage, die Wicklung oder Ausrichtung, die Verpackung, die Lagerung, die Zertifikatsfelder und die Auslöser für Änderungsmitteilungen in der Bestellung verbindlich fest. Fordern Sie den Lieferanten auf, jede Abweichung zu kennzeichnen. Nutzen Sie das Tool von Teng Yang, um Freigabebedingungen in angebotsfertige Felder zu übertragen, und fügen Sie anschließend den anwendungsspezifischen Abnahmeplan bei.
Bereit für den Formatvergleich?
Senden Sie das tatsächliche Substrat, die freigegebene Chemie, die Felder der Freigabeübersicht, die Produktionsanlage und die Validierungsbedingungen. Reichen Sie bei Teng Yang eine Vergleichsanfrage für Rollenware und Zuschnitte ein und fordern Sie den genauen Typ, die Lieferform, die angegebenen Toleranzen, die Musterkennzeichnung sowie sämtliche Abweichungen in einem einzigen Angebot an.
Senden Sie das tatsächliche Substrat, die freigegebene Chemie, die Felder der Freigabeübersicht, die Produktionsanlage und die Validierungsbedingungen. Reichen Sie bei Teng Yang eine Vergleichsanfrage für Rollenware und Zuschnitte ein und fordern Sie den genauen Typ, die Lieferform, die angegebenen Toleranzen, die Musterkennzeichnung sowie sämtliche Abweichungen in einem einzigen Angebot an.
Häufig gestellte Fragen
Bestehen TPU-Platten und TPU-Folien aus demselben Material?
Häufig kann dieselbe thermoplastische Polyurethanchemie verwendet werden, doch die Lieferspezifikation kann unterschiedlich sein. „Folie“ bezeichnet üblicherweise dünnere, flexible Rollenware, während „Platte“ häufig dickeres oder flach zugeschnittenes Material bezeichnet. Diese Bezeichnungen reichen für eine Freigabe nicht aus. Gleichen Sie Typ, Messmethode und Toleranz der Dicke, Breite, Länge, Oberfläche, Trägermaterial oder Trennliner, Lieferform und Prüfanforderungen ab, bevor Sie zwei Angebote als gleichwertig betrachten.
Ab welcher Dicke wird eine TPU-Folie zur TPU-Platte?
Es gibt keinen allgemeingültigen Grenzwert für den Einkauf, den alle Rohstoffhersteller, Verarbeiter und Regionen verwenden. Normen und Lieferanten können unterschiedliche Begriffe verwenden, und viele kommerzielle Seiten bezeichnen relativ dicke Rollenware als „Folie“ oder „Platte“. Geben Sie die numerische Dicke, die Toleranz und die Prüfmethode in der Zeichnung und der Bestellung an. Legen Sie anschließend fest, ob das Material als Rolle, Zuschnitt oder flacher Stapel geliefert werden muss; die Formatbezeichnung dient dann der Beschreibung und nicht als Abnahmekriterium.
Sind TPU-Platten fester als TPU-Folien?
Nicht automatisch. Dickere Teile können bei bestimmten Geometrien eine höhere Belastung aufnehmen, doch Zugfestigkeit, Reißverhalten, Abrieb, Hydrolyse und UV-Beständigkeit hängen auch von Chemie, Härte, Ausrichtung, Additiven und Prüfmethode ab. Vergleichen Sie Daten, die mit derselben Methode und Konditionierung ermittelt wurden. Eine dickere Polyester-TPU-Platte kann für den Einsatz bei Feuchtigkeit dennoch ungeeignet sein, wenn ein qualifizierter Polyether-Typ erforderlich ist, und die Lieferform allein behebt diese Fehlanpassung nicht.
Kann TPU-Folie als Bogenzuschnitt geliefert werden?
Ja, viele Verarbeiter können Rollenware längs schneiden und daraus Zuschnitte herstellen. Bestätigen Sie Ebenheit, Schutz gegen Verblocken, Zwischenlage oder Trennliner, Kantentoleranz, Packungsmenge und ob sich durch den Zuschnitt die Mindestbestellmenge ändert.
Welche Angaben sollte eine Angebotsanfrage für TPU-Platten oder TPU-Folien enthalten?
Nennen Sie zuerst die Anwendung und die Substrate und dokumentieren Sie anschließend die gewünschte TPU-Chemie oder den freigegebenen Typ, die Nenndicke, die Dickentoleranz und die Messmethode, Breite und Länge, die Lieferform als Rolle oder flacher Zuschnitt, gegebenenfalls Angaben zu Rollenkern und Wicklung, Oberflächenbeschaffenheit, Farbe oder Transparenz, Härte, Einsatzumgebung, erforderliche Konformitätsnachweise, Jahres- und Versuchsmenge sowie die Bedingungen für die Mustervalidierung. Fordern Sie den Lieferanten auf, jede Abweichung zu kennzeichnen, anstatt eine vertraute Bezeichnung wie „Folie“ oder „Platte“ als Ersatz für eine vollständige Spezifikation zu verwenden.
Literatur und Quellen
- ASTM D882-26: https://store.astm.org/d0882-26.html
- ASTM D8136-24: https://store.astm.org/d8136-24.html
- ASTM D3354-21: https://store.astm.org/d3354-21.html
- ASTM D1894-24: https://store.astm.org/standards/d1894
- ISO 4593:1993: https://www.iso.org/standard/29690.html
- ISO 527-3:2018: https://www.iso.org/standard/70307.html
- Begutachteter Übersichtsartikel zu TPU-Formulierungen: https://pmc.ncbi.nlm.nih.gov/articles/PMC6415426/
- Datensatz einer TPU-Extrusionsstudie des Oak Ridge National Laboratory: https://impact.ornl.gov/en/publications/characterization-methods-to-predict-extrusion-performance-in-ther/


